
новости
Процесс производства кованых стальных шаров
Процесс производства кованых стальных шаров: что определяет производительность в мельнице
При переработке минералов мелющий шар постепенно расходуется, однако его качество ежедневно влияет на работу всей схемы. Шар, который слишком быстро теряет твердость, может увеличить расход мелющих тел. Шар с чрезмерной твердостью при недостаточной вязкости может растрескиваться или отслаиваться при повторных ударах. Низкая стабильность размеров также способна влиять на поведение загрузки внутри мельницы. По этой причине процесс производства кованых стальных шаров — это не просто придание горячей стали сферической формы. Это контролируемая последовательность выбора материала, деформации, охлаждения, термообработки и проверки, разработанная с учетом условий конкретного процесса измельчения.
Правильный баланс зависит не только от номинального диаметра. Прочность руды, тип мельницы, размер питания, химический состав пульпы, стадия измельчения, целевая тонкость помола и ударная среда — все это влияет на требования к мелющим телам. При крупном измельчении ограничивающим фактором может быть ударная стойкость. При более тонком измельчении больший вес могут иметь износостойкость и стабильная твердость. Понимание того, как изготавливается шар, помогает специалистам предприятия оценивать поставщиков не только по коммерческому предложению или одному показателю твердости.
Процесс начинается с химического состава стали, а не с ковки
Ковка не может исправить неподходящее сырье. Отправной точкой обычно является сертифицированный стальной пруток с контролируемым химическим составом, внутренней однородностью и отслеживаемым номером плавки. Производители мелющих тел могут использовать легированные и высокоуглеродистые марки, такие как B2, B3, B4, B6, 65Mn, 60Mn, 40Cr, 42CrMo, C1090 или 45#, в зависимости от условий эксплуатации и требуемого профиля свойств. Эти обозначения не следует считать взаимозаменяемыми: они различаются содержанием легирующих элементов, прокаливаемостью и реакцией на термообработку.
Для одного заданного диапазона материала содержание углерода может контролироваться на уровне 0.70–0.85%, кремния — 0.17–0.37%, марганца — 0.70–1.00%, а хрома — 0.4–0.6%, при этом содержание фосфора и серы ограничивается значением не более 0.035% для каждого элемента. Эти показатели имеют значение только при привязке к согласованной марке и документации по контролю. Покупателю следует запрашивать фактическую спецификацию химического состава для выбранного материала, а не предполагать, что один анализ применим ко всему ассортименту производителя.
Низкое содержание фосфора и серы особенно важно, поскольку при недостаточном контроле они могут отрицательно влиять на вязкость и поведение материала при горячей обработке. Не менее важна стабильность качества пруткового проката. Ликвация, включения, обезуглероживание или внутренние дефекты заготовки могут стать рисками для эксплуатационных характеристик после ковки и термообработки. Поэтому опытные производители контролируют поступающую сталь и сохраняют прослеживаемость между плавками сырья и готовыми производственными партиями.
Нагрев и точная ковка формируют основу шара
После нарезки прутков на заготовки их нагревают до соответствующего диапазона температур ковки. Контроль температуры важен по обеим границам диапазона. Недостаточный нагрев увеличивает усилия формования и может привести к неполной деформации. Чрезмерный нагрев создает риск укрупнения зерна, окисления и повреждения поверхности. Цель состоит в том, чтобы заготовка была достаточно горячей для правильного течения металла, но не перегретой до состояния, при котором ее последующие механические свойства становится трудно контролировать.
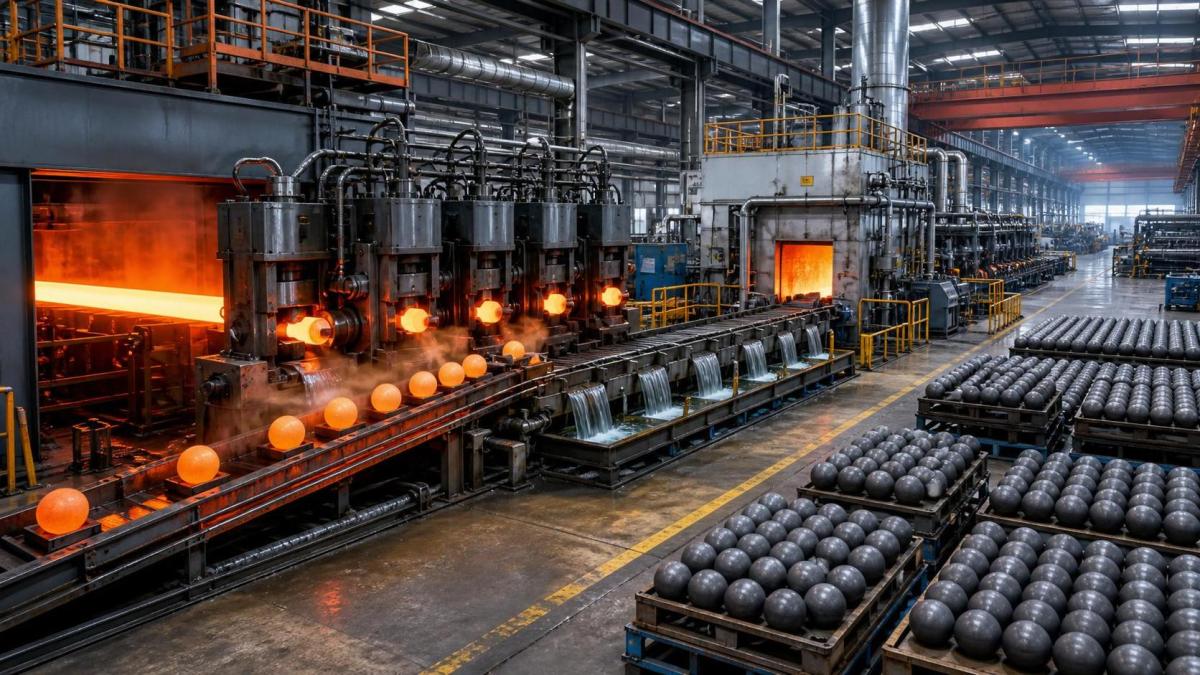
Затем нагретой заготовке придают форму прокаткой или ковкой молотом в зависимости от конфигурации линии и размера шара. Правильная деформация измельчает внутреннюю зеренную структуру и способствует закрытию незначительных несплошностей в стали. Это одна из причин, по которой кованые мелющие тела обычно выбирают для применений с высокой ударной нагрузкой: технология производства позволяет получить плотную непрерывную структуру, а не просто сформировать круглую внешнюю поверхность.
Сферичность, допуск диаметра и удаление облоя — не просто косметические детали. Неправильная форма шара может способствовать неравномерной динамике мельницы и усложнять надежную загрузку мелющих тел. Типовой доступный диапазон размеров может составлять от Φ20 mm до Φ150 mm, однако диаметр является лишь отправной точкой. Шар диаметром 20 mm и шар диаметром 150 mm охлаждаются с разной скоростью, поэтому циклы ковки и термообработки должны адаптироваться к размеру сечения, если ожидается стабильная прокаливаемость по всему сечению.
Термообработка — этап, на котором необходимо согласовать твердость и вязкость
Наиболее значимым этапом процесса производства кованых стальных шаров часто является термообработка. Кованые шары повторно нагревают для аустенитизации, закаливают в контролируемых условиях и отпускают, чтобы снизить хрупкость при сохранении требуемой износостойкости. Точные температуры, время выдержки, закалочная среда, перемешивание и цикл отпуска являются технологическими параметрами, которые должны соответствовать марке стали и диаметру шара.
Закалка формирует твердую структурную составляющую у поверхности и, при достаточной прокаливаемости, в направлении сердцевины. Однако одна только высокая поверхностная твердость не является доказательством качественной термообработки шара. Если скорость охлаждения слишком высока, термические напряжения могут привести к риску растрескивания. Если она слишком низкая или неравномерная, сердцевина и поверхность могут приобрести чрезмерный градиент твердости. Отпуск обеспечивает необходимый баланс: он повышает вязкость и стабилизирует структуру после закалки, хотя чрезмерно интенсивный отпуск может сократить срок службы по износу.
Для определенной спецификации изделия могут требоваться поверхностная твердость выше 60 HRC и ударная вязкость не менее 12 J/cm². Эти значения следует рассматривать вместе, а не по отдельности. Твердость обеспечивает устойчивость к абразивному износу; вязкость помогает шару выдерживать повторные столкновения с рудой, футеровкой и другими мелющими телами. Шар с высоким показателем по одному испытанию, но слабым структурным балансом может не обеспечить стабильную производительность мельницы.
Контроль должен соответствовать производственным рискам
Эффективный план контроля качества рассматривает точки, в которых может начаться отказ. Проверки входящих материалов охватывают химический состав и состояние прутка. В ходе производства контроль нагрева, температуры ковки, геометрии шара и режима охлаждения помогает предотвратить отклонения до перехода на стадию готовой продукции. Окончательный контроль может включать проверку размеров, измерение поверхностной твердости, испытания на ударную вязкость, металлографическое исследование при необходимости и выборочный контроль внутренних дефектов.
Покупателям следует уточнять способ отбора образцов и то, что представляет собой протокол испытаний. Отчет по одному образцу не обязательно характеризует каждый шар в поставке, если не определены партия, план отбора проб и система прослеживаемости. Для проектов со строгими требованиями к качеству или документации целесообразно заранее согласовать применимый стандарт контроля, критерии приемки, частоту испытаний и необходимость независимой проверки, например SGS. ISO 9001, ISO 14001 и ISO 45001 также могут быть актуальны при оценке поставщика, однако область действия и текущую действительность сертификатов всегда следует подтверждать напрямую.
Практического внимания заслуживает и внешний вид поверхности. Небольшие следы от обращения отличаются от видимых трещин, глубоких закатов, чрезмерной окалины или серьезного отклонения от сферичности. В эксплуатации дефекты могут стать очагами разрушения. Предприятию, сталкивающемуся с необъяснимыми потерями шаров, следует сохранять разрушенные образцы, фиксировать их положение в технологической схеме и сопоставлять характер изломов с партией продукции и условиями работы мельницы. Причина может быть связана с мелющими телами, но также может заключаться в перегрузке, состоянии футеровки, слишком крупном питании или неподходящем гранулометрическом составе шаров.
Выбор мелющих тел означает соответствие шара условиям работы
Соблазнительно указывать для каждой мельницы самый твердый из доступных шаров. Это редко является наилучшим методом. Добыча золота и первичное извлечение минералов могут подвергать мелющие тела сильным ударам, делая сопротивление разрушению ключевым фактором решения. При измельчении цемента и строительных материалов может быть важнее прогнозируемый износ и сохранение размера. Измельчение угля на электростанциях, химическая переработка и машиностроительные применения могут вносить иные требования, включая чувствительность к загрязнению, коррозию, рабочую температуру или необходимый контроль размера частиц.
Размерный состав следует оценивать как загрузку, а не как отдельную закупку продукции. Более крупные шары передают больше энергии удара и обычно используются там, где необходимо разрушать крупные частицы. Более мелкие шары обеспечивают больше точек контакта и могут поддерживать тонкое измельчение, однако они могут быть неэффективны при слишком раннем вводе в крупное питание. Диаметр мельницы, скорость, профиль футеровки, твердость руды, максимальный размер питания и циркуляционная нагрузка влияют на подходящее распределение. Поставщик, который запрашивает эти эксплуатационные данные, обычно стремится избежать поверхностной рекомендации.
При сравнении предложений следует сосредоточиться на совокупном эксплуатационном вопросе: расходе, характере разрушения, полезном сроке службы по износу, стабильности размеров, доступности отчетов, упаковке, надежности отгрузки и технической поддержке при изменении условий. Цена за единицу видна на этапе закупки; поведение мелющих тел становится заметным только после загрузки шаров в мельницу.
От производственного контроля до поддержки на руднике
Shandong Jinchi New Material Technology Co., Ltd. — высокотехнологичное предприятие, специализирующееся на исследованиях, разработке, производстве и продаже мелющих тел, включая мелющие стальные шары, стальные стержни и цильпебсы, а также на оказании сопутствующих технических услуг для горнодобывающей промышленности. Ассортимент продукции охватывает несколько вариантов материалов и диаметры от Φ20 mm до Φ150 mm, что позволяет рассматривать выбор материала и размера с учетом условий измельчения, а не как решение с одной маркой материала.
Для операторов, рассматривающих потенциальную программу поставок, важен не только номинальный показатель твердости. Обсуждение должно охватывать контроль сырья, возможности автоматизированного производства, стабильность термообработки, лабораторные протоколы испытаний, прослеживаемость партий и практический маршрут от завода до объекта. Поскольку производственные мощности расположены рядом с логистической инфраструктурой Циндао, планирование отгрузок может быть включено в обсуждение поставок, особенно когда заказчикам необходимо координировать запасы мелющих тел с графиками судов и окнами технического обслуживания мельниц.
Если проекту требуется документированная отправная точка для выбора материала, диапазона размеров и производственного контроля, ассортимент кованых стальных шаров можно оценить применительно к фактическим условиям работы мельницы. Наиболее продуктивным следующим шагом будет предоставить поставщику тип мельницы, используемый в настоящее время размер шаров, характеристики руды, наблюдаемую проблему износа или разрушения, ежемесячный расход и любые требования к контролю. Эта информация превращает общую спецификацию мелющих тел в решение, которое можно проверить в реальных условиях эксплуатации.
Получите цены в реальном времени
Заинтересованы? Оставьте свои контактные данные.