
Кованые горячекатаные стальные шары: различия в процессах, влияющие на срок службы
Кованые горячекатаные стальные шары широко оцениваются по эффективности измельчения, ударопрочности и общему сроку службы в сложных условиях горнодобывающих операций.
Для технических специалистов ключевое различие заключается не просто в наименовании продукта, а в том, как параметры ковки, прокатки, нагрева, закалки и отпуска формируют внутреннюю структуру и твердость поверхности.
Шар может соответствовать номинальной спецификации по твердости, но при этом преждевременно выходить из строя вследствие отслаивания, деформации, растрескивания или неравномерного износа.
Поэтому наиболее надежная оценка связывает производственные данные с характеристиками руды, условиями работы мельницы, диаметром шаров и ожидаемым механизмом износа.
При сравнении кованых горячекатаных стальных шаров срок службы следует рассматривать как результат работы системы, а не как отдельное лабораторное значение.
Почему контроль процесса важнее названия продукта
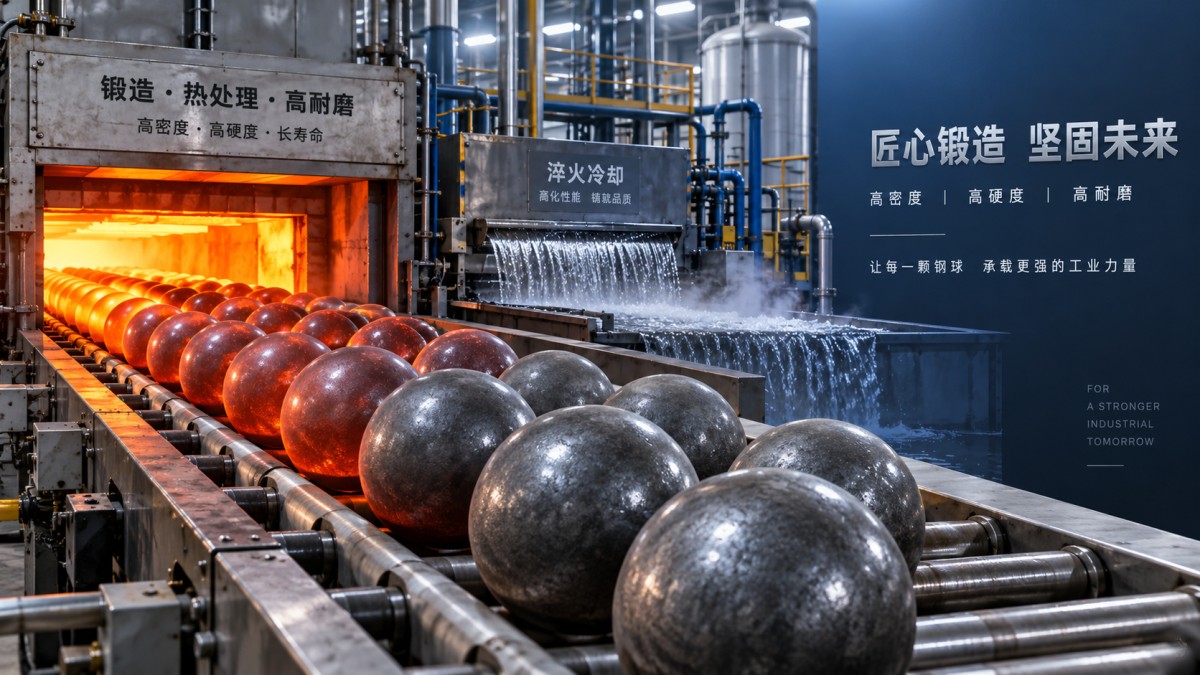
Кованые горячекатаные стальные шары производятся путем нагрева стальных заготовок, их формования под давлением, прокатки в сферическую форму и проведения контролируемой термообработки.
Каждый этап влияет на направление волокон, распределение карбидов, остаточные напряжения, глубину твердого слоя, ударную вязкость и способность шара выдерживать повторяющиеся удары в мельнице.
Техническим специалистам не следует предполагать, что все кованые изделия обеспечивают одинаковые характеристики только потому, что изготовлены из схожих марок стали или имеют одинаковые диаметры.
Разные поставщики могут использовать заготовки различного качества, разные температуры нагрева, скорость прокатки, закалочные среды, циклы отпуска и критерии контроля.
Эти различия могут быть особенно важны в мельницах SAG, шаровых мельницах и первичных контурах измельчения, перерабатывающих абразивную или высокоударную руду.
Хорошо контролируемый процесс формирует твердую износостойкую поверхность при сохранении достаточной вязкости сердцевины для снижения разрушения при циклической нагрузке.
Нестабильный процесс может привести к чрезмерной твердости поверхности, малой глубине закалки, внутренним напряжениям, обезуглероживанию или локальной неоднородности микроструктуры.
Эти дефекты могут быть не видны при стандартном входном контроле, но через несколько недель эксплуатации проявиться в виде неожиданно высокого расхода или фрагментов шаров.
Ковка и прокатка определяют внутреннюю плотность и направление волокон
На этапе ковки прикладывается сжимающее усилие, которое закрывает внутренние пустоты и повышает плотность материала до последующей прокатки и термообработки шара.
Правильная деформация измельчает зернистую структуру стали и способствует формированию более непрерывного направления волокон вокруг сферической формы.
Такая структура важна, поскольку мелющие тела во время работы подвергаются многократным ударам со стороны руды, футеровки, других шаров и вращения мельницы.
Плотный материал с мелкозернистой структурой обычно эффективнее сопротивляется зарождению трещин, чем материал, содержащий поры, полосы ликвации или неметаллические включения.
Горячая прокатка придает нагретой заготовке точную сферическую форму и влияет на качество поверхности, стабильность размеров и равномерность деформации.
Недостаточное давление при прокатке может привести к неравномерной плотности, тогда как чрезмерная или плохо контролируемая деформация может вызвать остаточные напряжения перед закалкой.
Техническим группам следует уточнять, контролирует ли производитель температуру заготовки на всем пути от выхода из печи до процесса прокатки.
Если заготовка неравномерно охлаждается до формования, реакция на закалку и микроструктура могут различаться по объему шара, увеличивая вариабельность износа между партиями.
Допуски по размерам также важны, поскольку мелющие тела увеличенного или уменьшенного размера изменяют поведение загрузки, кинетику измельчения и распределение размеров шаров внутри мельницы.
Термообработка оказывает наибольшее влияние на износ и разрушение
Термообработка часто является наиболее решающим фактором, определяющим срок службы кованых горячекатаных стальных шаров.
После прокатки шары нагревают до диапазона аустенитизации, подготавливающего сталь к превращению при закалке.
Правильная температура и время выдержки зависят от химического состава, диаметра шара, содержания легирующих элементов, загрузки печи и требуемого профиля твердости.
Недостаточный нагрев может привести к неполному превращению и снижению износостойкости, тогда как перегрев способен вызвать укрупнение зерна и снижение ударной вязкости.
При закалке шар должен охлаждаться достаточно быстро для формирования твердой мартенситной структуры без возникновения разрушительных температурных градиентов.
Шары большого диаметра особенно требовательны, поскольку их центры при закалке охлаждаются медленнее, чем поверхности.
Поставщик должен продемонстрировать контроль температуры закалочной воды, расхода, циркуляции, схемы загрузки и времени переноса из печи в закалочную среду.
Нестабильная закалка может сформировать очень твердую оболочку вокруг более мягкой сердцевины, повышая риск сплющивания, разрушения сердцевины или аномального износа.
После закалки выполняется отпуск для снятия остаточных напряжений и обеспечения баланса между твердостью и вязкостью, что снижает вероятность хрупкого разрушения.
Для оценщиков одной твердости поверхности недостаточно; градиент твердости от поверхности к сердцевине лучше отражает полезный срок службы при износе.
Как интерпретировать результаты измерений твердости, вязкости и металлографического анализа
Высокая твердость поверхности может повысить сопротивление абразивному износу, но не всегда является оптимальным результатом для каждого контура измельчения.
Очень твердые мелющие тела с недостаточной вязкостью могут скалываться или разрушаться в условиях высоких ударных нагрузок, особенно при поступлении в мельницу крупных частиц питания.
И наоборот, мелющие тела с отличной вязкостью, но недостаточной твердостью могут быстро изнашиваться, повышать расход и изменять рабочую шаровую загрузку.
Техническая оценка должна рассматривать твердость поверхности, твердость сердцевины, ударную вязкость, микроструктуру и остаточный аустенит как взаимосвязанные показатели эксплуатационных характеристик.
Для многих горнодобывающих применений могут указываться значения твердости выше 55 HRC, 58 HRC или 60 HRC в зависимости от размера шара и условий эксплуатации.
Однако требуемое значение необходимо подтверждать с учетом абразивности руды, химии пульпы, типа мельницы и преобладающего механизма отказа.
Металлографическое исследование может показать, равномерно ли распределен мартенсит и присутствуют ли нежелательные структуры, трещины или обезуглероженные слои.
Испытание поперечного сечения более информативно, чем единичное измерение поверхности, поскольку показывает, достаточно ли глубоко термообработка проникла в шар.
Испытание на ударную вязкость, например при значениях 12 J/cm2 и выше, где это применимо, помогает оценить сопротивление внезапным нагрузкам и распространению трещин.
Соответствие химического состава и диаметра шаров условиям измельчения
Химический состав стали следует выбирать исходя из условий эксплуатации, а не только по номинальной твердости или закупочной стоимости.
К распространенным материалам для мелющих тел относятся B2, B3, B4, B6, 60Mn, 65Mn, 40Cr, 42CrMo и разновидности высокоуглеродистой легированной стали.
Углерод обеспечивает прокаливаемость и износостойкость, тогда как марганец, хром, бор и другие легирующие элементы влияют на характер превращений и вязкость.
Шары большего размера требуют более высокой прокаливаемости, поскольку их сердцевины сложнее охладить при закалке достаточно быстро.
Выбор диаметра также влияет на эффективность измельчения: более крупные мелющие тела обеспечивают большую энергию удара, а более мелкие — больше точек контакта для тонкого измельчения.
Кованые горячекатаные стальные шары обычно поставляются диаметром от 20 mm до 150 mm, что позволяет формировать загрузку мельницы в соответствии с размером питания.
Для продуктов крупного дробления и условий высоких ударных нагрузок могут быть подходящими большие диаметры при условии, что профиль термообработки остается равномерным до сердцевины.
Для тонкого измельчения меньшие диаметры могут обеспечить лучший контакт при измельчении, однако операторы должны тщательно контролировать расход и эффективность классификации.
Что техническим специалистам следует запросить до утверждения
Надежная оценка поставщика должна начинаться с прослеживаемых химических сертификатов на каждую плавку сырья, используемого в производстве.
Качество сырья влияет на содержание включений, ликвацию, прокаливаемость и повторяемость каждого последующего этапа производства.
Оценщикам следует запросить описания процессов, охватывающие нагрев заготовок, оборудование для ковки или прокатки, условия закалки, параметры отпуска и идентификацию партий.
Отчеты об испытаниях на уровне партии должны включать измерение диаметра, твердости поверхности, твердости сердцевины, где это применимо, ударной вязкости и визуального контроля дефектов.
Независимая проверка может включать разрушающее исследование поперечного сечения, металлографический анализ, ультразвуковой контроль или пробное применение в документированных условиях работы мельницы.
Также полезно сравнивать данные по износу в килограммах израсходованных мелющих тел на тонну переработанной руды, а не только закупочную цену за тонну.
Более дешевый продукт может привести к более высоким эксплуатационным затратам, если он вызывает частые добавления, изменение состава загрузки, простои мельницы или снижение производительности.
Для применений, требующих альтернативной конфигурации мелющих тел, литые шары также могут оцениваться по тем же эксплуатационным и металлургическим критериям.
Формирование практического сравнения срока службы
Наиболее обоснованное сравнение проводится в ходе испытаний на площадке при сходных характеристиках руды, загрузке мельницы, состоянии футеровки, времени работы и распределении размеров шаров.
В ходе испытаний следует измерять скорость износа, частоту разрушения, сохранение размера, производительность, энергопотребление, размер продукта и наблюдения операторов.
Не следует полагаться только на краткосрочные испытания, поскольку некоторые дефекты термообработки становятся заметны лишь после износа первоначального поверхностного слоя.
Отслеживание фрагментов шаров и извлечение вышедших из строя мелющих тел для исследования позволяют определить, произошло ли разрушение вследствие отслаивания, растрескивания, деформации или нормального абразивного износа.
Поставщик с автоматизированным производством, контролируемой термообработкой и документированными проверками качества может обеспечить более стабильные характеристики от партии к партии.
Не менее важно, чтобы поставщик предоставлял техническую поддержку для интерпретации результатов и рекомендаций по химическому составу, диаметру и твердости при изменяющихся условиях руды.
Для горнодобывающих предприятий подходящими коваными горячекатаными стальными шарами являются те, которые обеспечивают предсказуемый характер износа при сохранении готовности мельницы и эффективности измельчения.
Заключение
Срок службы определяется совокупным влиянием химического состава стали, плотности после ковки, стабильности прокатки, глубины закалки, баланса отпуска и контроля качества.
Техническим специалистам следует отдавать приоритет подтвержденным возможностям процесса и данным об эксплуатационных характеристиках по поперечному сечению, а не сравнивать только номинальную твердость или заявленную цену.
Когда производственный контроль соответствует фактическим условиям измельчения, кованые горячекатаные стальные шары могут снизить риск разрушения, стабилизировать расход мелющих тел и повысить ценность на протяжении жизненного цикла.
Получите цены в реальном времени
Заинтересованы? Оставьте свои контактные данные.