
Испытания качества кованых стальных шаров 20mm для тонкого измельчения
Испытания качества 20-мм кованых стальных шаров для тонкого измельчения
В контурах тонкого измельчения характеристики 20-мм кованых стальных шаров напрямую влияют на эффективность мельницы, гранулометрический состав продукта и эксплуатационные затраты. Мелкоразмерные мелющие тела часто выбирают, поскольку они обеспечивают большое количество точек контакта и способствуют эффективному разрушению более мелких частиц. Однако шар диаметром 20 мм имеет также меньший объем материала для компенсации технологических отклонений. Поэтому нестабильная твердость, недостаточная глубина термообработки, внутренние дефекты или низкая ударная стойкость могут быстро проявиться в виде высокого расхода, разрушения шаров или нестабильного процесса измельчения.
Для технических специалистов оценка мелющих тел должна включать не только проверку номинального диаметра и заявленной поверхностной твердости. Важный вопрос заключается в том, может ли каждая производственная партия сохранять требуемый химический состав, механические свойства, структуру и стабильность размеров в реальных условиях работы мельницы. Абразивность руды, химический состав пульпы, скорость мельницы, шаровая загрузка и размер питания влияют на конечный результат, однако строгий план контроля позволяет устранить многие риски со стороны поставщика до начала промышленных испытаний.
Начните с сертификата материала, затем проведите проверку
Химический состав является отправной точкой при оценке 20-мм кованых стальных шаров, поскольку он определяет реакцию стали на ковку и термообработку. Сертификат материала должен содержать идентификацию плавки или партии и сведения о соответствующих элементах, таких как углерод, кремний, марганец, фосфор, сера, хром и бор, если применимо. Диапазон приемки должен быть привязан к заявленной поставщиком марке стали и технической спецификации покупателя, а не оцениваться только по содержанию углерода.
Углерод и легирующие элементы влияют на достижимую твердость и прокаливаемость, тогда как фосфор и сера требуют контроля, поскольку их избыточное содержание может снизить вязкость или повысить склонность к растрескиванию. Для небольшого кованого шара чистота стали и стабильность состава столь же важны, как и целевая рецептура. Поставщик может использовать спектрометрический анализ для контроля поступающего проката и проверки готовой продукции, однако оценщик должен подтвердить, что заявленный результат относится к поставленной партии, а не к типовой спецификации марки.
Контроль сырья особенно важен, когда из одной производственной системы изготавливаются шары нескольких размеров. Компания Shandong Jinchi New Material Technology Co., Ltd., разрабатывающая мелющие стальные шары, стержни и цильпебсы, а также оказывающая технические услуги для горнодобывающей отрасли, уделяет особое внимание контролю источников стального сырья. Такой подход имеет значение только тогда, когда записи по партиям связывают сталь, процесс ковки, партию термообработки и выпускной контроль качества.
Твердость необходимо измерять не только на поверхности
Высокая поверхностная твердость может повысить стойкость к абразивному износу, но не является полным показателем качества шара. Шар может демонстрировать приемлемое значение во внешнем слое, но иметь более мягкую сердцевину вследствие недостаточной закалки, неправильной аустенитизации или недостаточного контроля процесса. В эксплуатации это может привести к быстрому сплющиванию, неравномерному износу или потере массы шара, превышающей ожидаемую.
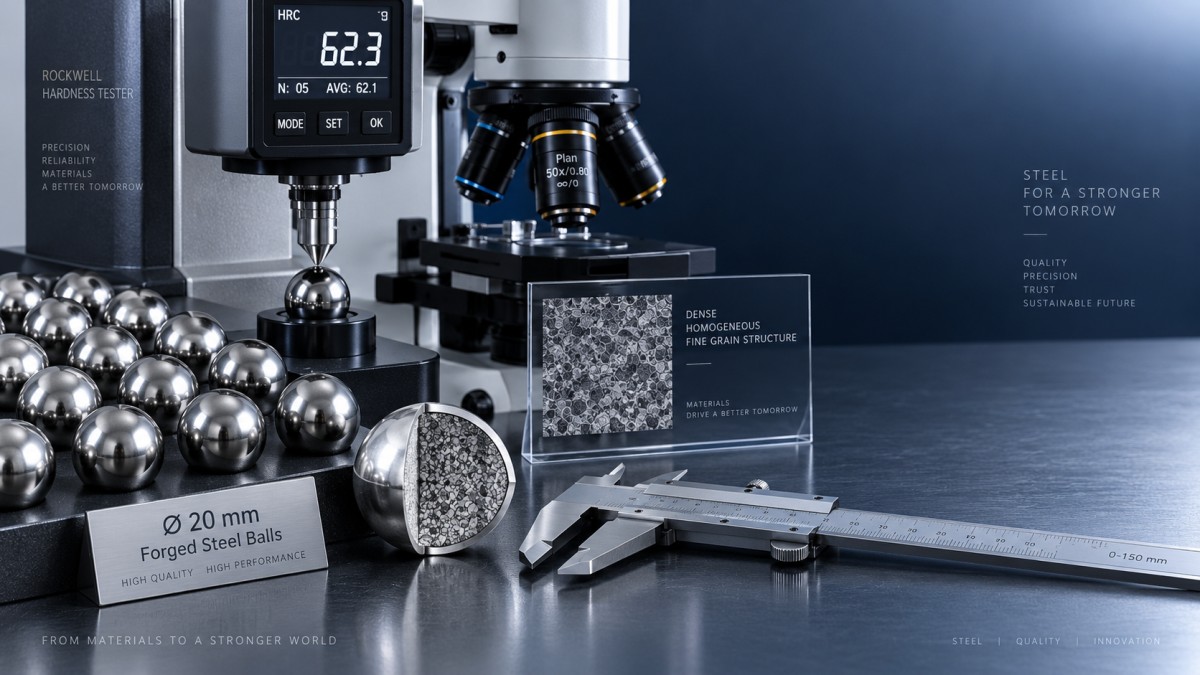
Надлежащая программа контроля обычно включает испытание поверхностной твердости на репрезентативной выборке и, если допускаются разрушающие испытания, разрезание образцов шаров для измерения твердости от поверхности к центру. Покупатель должен заранее определить точки испытаний, объем выборки, шкалу измерения и пределы приемки. Простая формулировка «высокая твердость» оставляет слишком много возможностей для различных толкований.
Для сравнения, диапазоны характеристик мелющих тел могут устанавливаться на различных уровнях поверхностной твердости в зависимости от материала и применения. Заявленные значения, такие как более 55 HRC, 58 HRC или 60 HRC, нельзя объективно сравнивать, если также не известны марка стали, размер шара, схема термообработки и метод испытания. Наилучшее значение не всегда является самым высоким: чрезмерная твердость при недостаточной вязкости может увеличить риск разрушения в зоне высокой ударной нагрузки.
Ударная стойкость показывает, имеет ли шар запас надежности
Тонкое измельчение не всегда означает низкие ударные нагрузки. Мелющие тела могут подвергаться повторяющимся столкновениям во время загрузки, запуска мельницы, изменения условий питания или работы рядом с более крупными мелющими телами. Поэтому испытания на ударную вязкость полезны для оценки того, сохраняет ли термообработанная сталь достаточную вязкость после достижения заданной твердости.
Испытание на ударную вязкость по Шарпи обычно проводится на подготовленных образцах, а не обязательно на целых шарах. Схема испытания, ориентация образца, температура и приемочное значение должны быть четко указаны в спецификации на закупку. Если поставщик сообщает значение ударной вязкости, оценщики должны уточнить, относится ли оно к тому же состоянию термообработки, что и поставляемые шары. В одной из доступных спецификаций на мелющие тела, например, указана ударная вязкость не менее 12 J/cm²; это следует рассматривать как ориентир, относящийся к конкретному продукту, а не как универсальное требование для каждого шара диаметром 20 мм или каждого контура.
Визуальный контроль также дополняет данные механических испытаний. Поверхностные трещины, закаты, глубокие швы и закалочные трещины являются предупредительными признаками. Магнитопорошковый контроль может быть целесообразен, если применение чувствительно к растрескиванию, особенно при первичной квалификации поставщика. Он не заменяет металлографическое исследование, но может выявить выходящие на поверхность несплошности, которые могут быть не замечены при визуальном контроле.
Микроструктура объясняет результаты испытаний
Металлографическое исследование часто является наиболее информативной проверкой, когда показатели твердости и проблемы разрушения не согласуются между собой. Полированное и протравленное поперечное сечение может показать, сформировалась ли в шаре требуемая упрочненная структура по всему сечению, а также выявить признаки обезуглероживания, крупного зерна, остаточных продуктов превращения, неметаллических включений или локального перегрева.
Для кованых мелющих тел оценка также должна учитывать качество ковки. Правильная деформация способствует уплотнению стали и измельчению ее внутренней структуры, однако плохой контроль температуры или недостаточная деформация могут оставить дефекты, не заметные снаружи. Поставщик должен уметь практически объяснить последовательность своей ковки и термообработки: как заготовка нагревается, формуется, закаливается, отпускается при необходимости и проверяется на однородность партии.
Именно здесь оценщики также не должны считать кованые и литые мелющие тела взаимозаменяемыми. Они могут использоваться в аналогичных задачах горнодобывающей промышленности, цементного производства, энергетики и переработки минералов, но их технологии изготовления, внутренние структуры и механизмы разрушения различаются. Если при оценке контура требуются альтернативы по размерному диапазону, информацию о продукции длялитых шаров можно рассматривать наряду с данными по кованым мелющим телам при условии, что результаты по износу, твердости, ударной нагрузке и разрушению сравниваются в эквивалентных условиях испытаний.
Контроль размеров и практическая оценка износа
Допуск по диаметру — это не просто деталь упаковки. В загрузке из 20-мм шаров значительные отклонения изменяют гранулометрический состав мелющих тел и могут влиять на характер контактов при измельчении. В спецификации поставки должны быть указаны номинальный диаметр, допустимое отклонение, метод измерения, метод выборки и порядок обращения с шарами, имеющими отклонение от круглости. Проверка штангенциркулем в нескольких ориентациях обычно полезнее одного номинального измерения.
Скорость износа требует такой же строгости. Лабораторные испытания на абразивный износ могут помочь сравнить рассматриваемые материалы, но они не полностью воспроизводят руду, химический состав воды, ударные условия и смесь мелющих тел на предприятии. Разумный путь квалификации заключается в том, чтобы сначала изучить лабораторные данные, а затем провести контролируемые испытания в мельнице с отдельным учетом добавления шаров, производительности, крупности продукта и извлечения изношенных шаров, где это практически осуществимо. К заявлениям о низком износе без указанного метода испытаний или эксплуатационного контекста следует относиться с осторожностью.
Что должен содержать пакет технической документации для выпуска
Перед выпуском документация поставщика должна позволять проследить поставленные мелющие тела и интерпретировать каждое заявленное свойство. Как минимум, технические специалисты должны запросить спецификацию продукции, идентификацию плавки или партии, отчет по химическому составу, записи по твердости, результаты размерного контроля, а также любые согласованные результаты ударных или металлографических испытаний. Стандарт контроля и план выборки должны быть согласованы до начала производства, особенно когда требуется присутствие третьей стороны или предпродажная инспекция перед отгрузкой.
Сертификации систем менеджмента, такие как ISO 9001, ISO 14001 или ISO 45001, могут подтверждать, что производитель использует документированные системы, однако сами по себе они не доказывают, что конкретная партия мелющих тел соответствует механическим требованиям рудника. Записи по партии и результаты испытаний остаются решающими документами.
Наиболее надежное решение об одобрении объединяет анализ документации с репрезентативными физическими испытаниями и испытанием в условиях, соответствующих площадке эксплуатации. Для 20-мм кованых стальных шаров критический баланс очевиден: достаточная и стабильная твердость для износостойкости, достаточная вязкость для сопротивления растрескиванию, стабильная внутренняя структура и размеры, сохраняющие расчетную мелющую загрузку. Когда эти проверки определены до оформления заказа, а не после возникновения проблем с характеристиками, технические специалисты получают гораздо более прочную основу для выбора поставщика.
Получите цены в реальном времени
Заинтересованы? Оставьте свои контактные данные.