
Выбор горячекатаных стальных шаров для высокопроизводительных контуров измельчения в горнодобывающей промышленности
Высокопроизводительные контуры измельчения подвергают мелющие тела повторяющимся высокоэнергетическим ударам, воздействию абразивной пульпы, изменяющейся прочности руды и длительному времени пребывания. Поэтому выбор горячекатаных стальных шаров для горнодобывающей промышленности начинается с режима работы мельницы, а не только со значения твердости. Шар, хорошо работающий на стадии тонкого измельчения, может преждевременно разрушаться в SAG-мельнице или шаровой мельнице большого диаметра, тогда как чрезвычайно твердый шар может иметь низкую ценность, если его вязкость недостаточна для ударных условий эксплуатации.
Рабочая цель — стабильная мелющая загрузка: шары должны сохранять полезный диаметр, противостоять отслаиванию и разрушению, а также обеспечивать прогнозируемый профиль износа между добавлениями. При контроле этих условий мощность мельницы более стабильно преобразуется в разрушение руды, классификацию легче стабилизировать, а вероятность непредвиденных остановок, связанных с мелющими телами, снижается.
Соотнесите размер шара с задачей разрушения
Диаметр шара определяет баланс между энергией удара и площадью контакта при измельчении. Более крупные шары обладают большей энергией удара и обычно требуются, когда питание содержит крупные прочные частицы. Более мелкие шары создают больше точек контакта и лучше подходят для более мелкого питания и поздних стадий уменьшения размера частиц. Выбор наибольшего доступного диаметра только потому, что контур имеет высокую производительность, может привести к недостаточному количеству эффективных контактов для тонкого измельчения.
Выбор размера должен основываться на фактическом гранулометрическом составе питания мельницы, требуемой крупности помола, диаметре мельницы, профиле футеровки, уровне загрузки и условиях вращения. Контур, перерабатывающий переменную смесь свежей породы и более мягкой руды, может требовать контролируемой смеси, а не одного номинального размера шара. Крупная фракция обеспечивает ударное разрушение; промежуточные и меньшие размеры заполняют пустоты и поддерживают абразивное измельчение.
Полезным эксплуатационным предупреждением является загрузка, которая выглядит полной, но при этом дает растущую долю крупной фракции на разгрузке мельницы. Это может быть результатом недостаточного количества крупных мелющих тел, но также может указывать на чрезмерный износ, сместивший состав загрузки в сторону шаров недостаточного размера. Это разные проблемы. Добавление только крупных шаров может кратковременно восстановить ударное воздействие, одновременно увеличивая объем пустот, тогда как корректировка смеси для пополнения устраняет формирующееся распределение по размерам.
Твердость необходимо рассматривать вместе с вязкостью и структурой
Твердость поверхности важна, поскольку она влияет на стойкость к абразивному износу, однако она не характеризует шар полностью. Горнодобывающие шары нагружаются снаружи внутрь. Повторные удары могут инициировать трещины под поверхностью, особенно когда твердый наружный слой сочетается с менее подходящей внутренней структурой. Спецификация, устанавливающая только целевую твердость поверхности, не учитывает важный механизм разрушения.
Для работы в условиях высоких ударных нагрузок следует оценивать маршрут термообработки и равномерность твердости от поверхности к сердцевине. Цель состоит не в одинаковой твердости во всех точках, а в контролируемом профиле, который противостоит износу без создания хрупкого состояния. Химический состав материала, равномерность нагрева, контроль закалки и отпуск влияют на этот баланс. Содержание углерода и легирующих элементов влияет на прокаливаемость, тогда как чрезмерная ликвация или вариации процесса могут вызывать различия в поведении между производственными партиями.
Например, марка B2 или B3 может рассматриваться, когда контур требует сочетания износостойкости и ударной прочности, однако само название марки не является гарантией эксплуатационных характеристик. Важный вопрос заключается в том, соответствуют ли поставляемый диаметр, термообработка и подтвержденные механические свойства фактической интенсивности ударных нагрузок. Для линейки продукции с диаметрами от 20 мм до 150 мм нельзя предполагать, что тепловой отклик шара диаметром 30 мм будет таким же, как у шара диаметром 125 мм.
Отделяйте абразивный износ от проблем разрушения
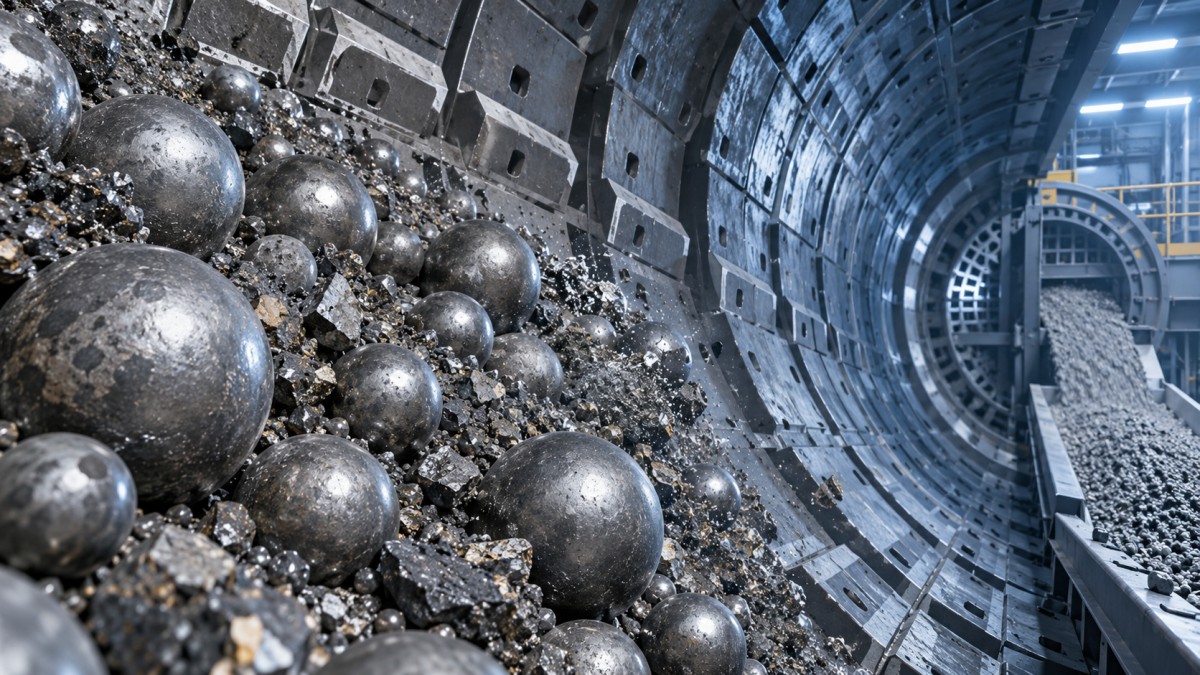
Расход мелющих тел часто обсуждается как единый показатель, однако физические причины важнее суммарного значения. Равномерное уменьшение диаметра с гладкими, округлыми поверхностями указывает на абразивный износ. Выщербленные поверхности, отслаивание оболочки, чешуйки или обломки указывают на иное состояние, связанное с ударами, усталостью или металлургической неоднородностью. Рассмотрение обоих результатов как обычного износа может скрывать проблему до тех пор, пока загрузка мельницы не станет нестабильной.
- Равномерный износ оценивается по потере диаметра и скорости, с которой шары перемещаются по распределению размеров загрузки. На него значительно влияют абразивность руды, химический состав пульпы, интенсивность измельчения и твердость шаров.
- Отслаивание часто проявляется в виде отделившихся поверхностных слоев. Оно требует изучения ударных условий, внутреннего качества, термообработки и соответствия баланса размеров шаров режиму работы мельницы.
- Разрушение требует немедленного отделения и осмотра. Разрушенные шары могут повредить футеровку, нарушить работу систем разгрузки и исказить учет расхода мелющих тел. Сохраняйте представительные фрагменты для анализа поверхности излома, а не выбрасывайте их вместе с изношенным ломом.
Перед тем как относить все повреждения к мелющим телам, необходимо учитывать условия работы мельницы. Низкий уровень загрузки, измененная геометрия футеровки, скачки подачи, посторонний металл или чрезмерная доля крупных шаров могут усилить ударную нагрузку. Напротив, внезапное увеличение абразивного износа может последовать за изменением состава руды или изменением работы гидроциклонов, возвращающим более крупный материал в мельницу.
Устанавливайте проверяемые критерии приемки
Описание закупки должно связывать требования к материалу с предполагаемыми условиями эксплуатации. Указания номинальной марки сплава и диаметра шара редко достаточно для высокопроизводительного контура. Требуйте определенного допуска по размеру, правил отбора проб, прослеживаемых производственных партий и результатов испытаний, соответствующих заказу. В измерениях твердости следует указывать места испытаний и метод. Если важны ударные характеристики, подтвердите заявленные условия испытания и единицы измерения, а не сравнивайте значения, полученные несопоставимыми методами испытаний.
Для некоторых кованых мелющих тел в технических данных может быть указана поверхностная твердость выше 60 HRC и ударная вязкость не менее 12 J/cm2. Эти показатели полезны только при их привязке к указанному материалу, размеру шара, методу отбора проб и состоянию после термообработки. Результат для малого образца не может автоматически подтверждать поведение каждого диаметра в поставке.
Визуальная приемка также должна быть определена. Недопустимые состояния могут включать глубокие закаты, выраженные швы, повреждения от раздавливания, видимые трещины, серьезную овальность или загрязнение смешанными размерами и марками. Окалина на поверхности сама по себе не обязательно свидетельствует о низких эксплуатационных характеристиках, однако она не должна препятствовать проверке на наличие дефектов. Идентификация партии должна оставаться видимой при упаковке, поставке и загрузке, чтобы последующие наблюдения за работой мельницы можно было связать с правильной партией.
Проводите испытания, сохраняющие значимость сравнений
Испытание ценно, когда оно изолирует переменную мелющих тел. Загрузка нового типа шаров во время изменения руды, замены футеровки или увеличения производительности создает результаты, которые трудно интерпретировать. Установите базовый уровень с использованием имеющихся мелющих тел в течение зафиксированного эксплуатационного периода, затем введите испытываемый материал с известной массой добавления и размерным составом. Отслеживайте производительность питания мельницы, крупность питания и продукта, потребляемую мощность, циркуляционную нагрузку, добавления в загрузку и, где это практически возможно, извлечение мелющих тел.
Не оценивайте испытание, наблюдая лишь несколько шаров на разгрузке. Один изношенный или поврежденный шар мог пройти необычный путь через мельницу. Исследуйте представительную выборку по классам крупности и сравните распределение с запланированной схемой загрузки. Наиболее полезный результат — подтверждение того, что мелющие тела сохраняют ожидаемое состояние, в то время как показатели контура остаются стабильными при сопоставимых рудных и эксплуатационных условиях.
Если контуру требуется кованая альтернатива наряду с горячекатаными шарами, кованый стальной шар можно оценить при том же контролируемом подходе к загрузке и отбору проб. Сравнение должно быть сосредоточено на профиле износа, характере разрушения и изменении загрузки в конкретной мельнице, а не рассматривать метод формования как универсальный показатель эксплуатационных характеристик.
Планируйте поставку и загрузку с учетом контроля партий
Мелющие тела могут потерять прослеживаемость еще до поступления в мельницу. Упаковка должна защищать шары от смешения партий, накопления влаги и неконтролируемых повреждений при обращении. При приемке проверьте классы диаметра, количество, маркировку партий и состояние упаковки до передачи материала на бестарное хранение. Если используются несколько марок или размеров, отдельные зоны хранения и четкий учет загрузки предотвращают случайную подмену.
Дисциплина загрузки влияет на ценность, получаемую от выбранных мелющих тел. Нерегулярные добавления вызывают отклонение состава загрузки, особенно в контурах с высокой производительностью и значительным ежедневным расходом. Контролируемый график добавления должен отражать измеренный расход и заданное распределение по размерам. Пополнение только тогда, когда производительность заметно ухудшилась, обычно означает, что мельница уже часть периода работала с неоптимальной загрузкой.
Наиболее обоснованное решение по выбору объединяет металлургическую пригодность с данными фактического контура. Размер шара, профиль твердости, вязкость, стабильность производства и практика загрузки функционируют как единая система. Технически обоснованная спецификация мелющих тел дает контуру стабильную отправную точку; регулярный отбор проб и эксплуатационные записи определяют, продолжает ли эта спецификация соответствовать условиям руды и мельницы.
Связанные публикации
- ▶ Выбор горячекатаных стальных шаров для высокопроизводительных контуров измельчения в горнодобывающей промышленности
- ▶ Как оценить поставщика литых мелющих шаров по индивидуальному заказу с учетом специфических требований рудника
- ▶ Кованые стальные шары или литые шары: что лучше работает в мельницах с высокой ударной нагрузкой?
Онлайн-сообщение
Получите цены в реальном времени
Заинтересованы? Оставьте свои контактные данные.