
Сокращение незапланированных простоев с помощью литых мелющих шаров для горнодобывающих работ
Незапланированные остановки мельницы редко вызываются только одной очевидной неисправностью. В контурах измельчения они часто начинаются с незначительного на первый взгляд изменения: шары трескаются раньше ожидаемого срока, загрузка теряет заданное гранулометрическое распределение, накапливается избыточное количество мелющих тел недостаточного размера или скорость износа повышается без соответствующего изменения твёрдости руды. Эти условия могут сначала снизить эффективность измельчения, а затем повысить нестабильность загрузки мельницы, риск повреждения футеровки, вероятность проблем с классификатором и частоту корректирующего обслуживания.
Для предприятий, использующих литые шары для горнодобывающей промышленности, практическая цель заключается не просто в получении высокой номинальной твёрдости. Более важным требованием является предсказуемое поведение при конкретном сочетании ударных нагрузок, абразивного износа, коррозии, диаметра мельницы, размера питания и химического состава пульпы в контуре. Шар, который является твёрдым, но имеет неоднородную структуру, может создать проблему обслуживания задолго до того, как станет заметной его средняя скорость износа.
Почему отказы мелющих тел приводят к простоям
Мелющие тела являются расходным материалом, однако характер их отказа влияет на оборудование, которое расходным не является. При чрезмерном разрушении шаров крупные фрагменты и детали неправильной формы могут изменить движение загрузки внутри мельницы. Это может усилить локальные ударные нагрузки на футеровку и решётки, затруднить выгрузку пульпы или вызвать нестабильную циркулирующую нагрузку. В тяжёлых случаях требуются внеплановые осмотры или остановка для удаления накопившегося лома и оценки сопутствующих повреждений.
Наиболее серьёзные проблемы с мелющими телами обычно относятся к трём категориям:
- Преждевременное разрушение: шары разрушаются до достижения ожидаемого размера износа. Разрушенные фрагменты не обеспечивают требуемого измельчающего воздействия и могут нарушать разгрузку или классификацию.
- Аномальный износ: шар изнашивается быстрее запланированного или приобретает неправильную форму. В результате мельница теряет предусмотренное сочетание энергии удара и истирания.
- Несоответствие размеров или свойств шаров: партия с большим разбросом по диаметру, твёрдости или внутреннему качеству может привести к отклонению поведения загрузки от исходного эксплуатационного режима.
В этих проблемах часто обвиняют только поставщика мелющих тел, однако первопричина также может быть связана с изменчивостью руды, переполнением мельницы, неправильной практикой догрузки, изменением профиля футеровки, недостаточной подачей воды или изменением скорости вращения мельницы. Поэтому надёжная реакция службы технического обслуживания начинается с отделения дефектов мелющих тел от влияния рабочих условий.
Твёрдость необходима, но сама по себе не определяет надёжность в эксплуатации
Твёрдость поверхности важна, поскольку связана со стойкостью к абразивному износу. Однако она не является полным показателем того, выдержит ли шар ударные нагрузки внутри мельницы SAG, шаровой или доизмельчающей мельницы. Мелющий шар должен сохранять достаточную вязкость для сопротивления трещинообразованию, одновременно обладая структурой, которая обеспечивает контролируемый и достаточно равномерный износ.
Это различие особенно важно там, где крупная руда вызывает повторяющиеся высокоэнергетические удары. Очень твёрдый наружный слой в сочетании с недостаточными свойствами сердцевины может повысить риск выкрашивания или растрескивания. Напротив, шар с приемлемой вязкостью, но недостаточной твёрдостью может оставаться целым, но слишком быстро расходоваться, что требует более частой догрузки и изменяет состав загрузки.
Для литых шаров для горнодобывающей промышленности службы технического обслуживания должны запрашивать информацию, не ограничивающуюся одним показателем твёрдости. Полезные пункты проверки включают прослеживаемость плавки или партии, распределение твёрдости при необходимости, допуски на размеры, критерии визуального контроля, записи о разрушениях и метод поставщика по контролю стабильности сырья и термообработки. Химический состав может помочь установить идентичность материала, но его не следует рассматривать как самостоятельную гарантию эффективности измельчения.
Выбор материала также должен соответствовать условиям эксплуатации. Области тонкого измельчения, где преобладает абразивный износ, не создают тех же нагрузок, что и первичное измельчение с крупным питанием. Мелющие тела, удовлетворительно работающие в среде с низкими ударными нагрузками, могут не подходить для более крупной мельницы с большой высотой падения и колеблющимися условиями питания.
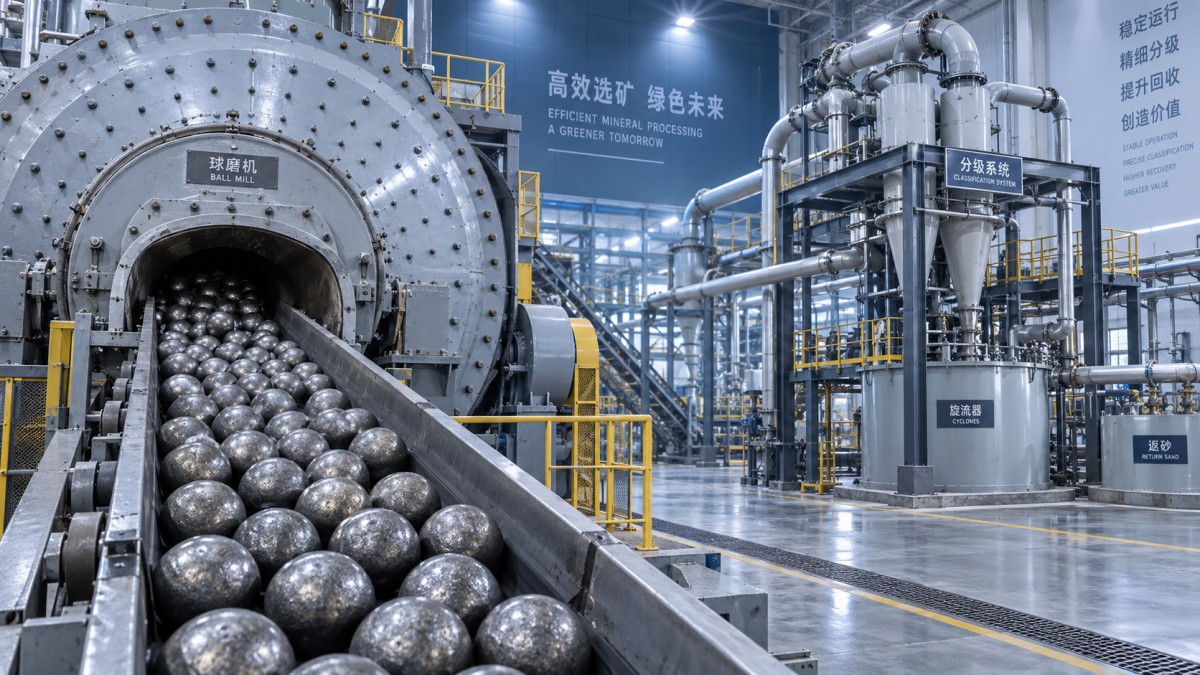
Проверьте загрузку мельницы перед изменением спецификации мелющих тел
Когда начинают проявляться отказы, немедленный переход на более твёрдую или более дорогую марку может не решить проблему. Состояние оставшейся загрузки даёт более надёжные данные. Во время плановой остановки следует отбирать представительные пробы из нескольких доступных мест, а не только со стороны разгрузки. Это помогает определить, является ли проблема локальной или системной.
Практический осмотр должен фиксировать:
- долю целых, изношенных, сколотых и разрушенных шаров;
- приблизительное гранулометрическое распределение оставшихся мелющих тел;
- характер разрушения, включая чистые хрупкие поверхности, поверхностные выкрашивания или трещины, связанные с усталостью материала;
- наличие удлинённых, сплюснутых или деталей неправильной формы;
- накопление лома возле решёток, троммелей, насосов или оборудования магнитной сепарации;
- характер износа футеровки и признаки изменения траектории движения загрузки.
Небольшое количество разрушенных шаров не означает автоматически отказ по качеству продукции. Более информативна закономерность. Повторяющиеся разрушения шаров аналогичного диаметра из одной партии поставки требуют более тщательного изучения. Разрушение, сосредоточенное после отклонения размера питания, перегрузки мельницы или замены футеровки, указывает на эксплуатационное взаимодействие, которое необходимо скорректировать наряду с пересмотром мелющих тел.
Результаты осмотра следует сопоставлять с эксплуатационными данными. Наиболее полезный период сравнения включает производительность, размер питания, показатели крепости руды при их наличии, потребляемую мощность мельницы, давление в циклонах, циркулирующую нагрузку, подачу воды и количество догружаемых мелющих тел. Без этого контекста службы технического обслуживания рискуют принять обычные изменения характеристик руды за отказ мелющих тел.
Поддерживайте заданное распределение размеров шаров
Эффективность измельчения зависит от рабочего распределения размеров шаров, а не только от номинального заказанного диаметра. Более крупные шары обеспечивают энергию удара для крупных частиц; более мелкие шары создают больше точек контакта для тонкого измельчения. Если мелющие тела изнашиваются слишком быстро или разрушаются на мелкие части, эффективная загрузка может стать слишком мелкой для питания. Если догружаемые шары постоянно имеют чрезмерный размер, измельчение мелкой фракции может стать менее эффективным, а потребление энергии — возрасти без пропорционального увеличения производительности.
Именно поэтому практику догрузки следует пересматривать всякий раз при увеличении простоев. Добавление мелющих тел только после заметного снижения производительности мельницы часто происходит слишком поздно для поддержания стабильной загрузки. Контролируемый график, основанный на расходе и измерениях загрузки, надёжнее, чем реакция на единичное показание мощности или временное снижение производительности.
Допуск по диаметру также имеет эксплуатационное значение. Он влияет на фактическую поставленную массу, количество шаров в загрузке и стабильность состава мелющих тел. Допуск следует оценивать в соответствии с предусмотренным режимом измельчения мельницы, а не рассматривать как формальную деталь документации.
Не путайте литые шары с горячекатаными мелющими телами
Термин «литые шары» часто используется в закупочных обсуждениях неточно, однако литые мелющие шары и горячекатаные или кованые стальные шары производятся по разным технологиям. Их пригодность зависит от конкретного контура, а не от универсального ранжирования. Литые мелющие тела могут быть выбраны там, где их характеристики износа и ударная стойкость соответствуют применению. Горячекатаные мелющие тела могут рассматриваться там, где режим работы мельницы требует иного баланса вязкости, ударной стойкости и срока службы при износе.
Например, горячекатаные стальные шары доступны в марках, включая B2, B3, 40Cr, 42CrMo и стали с содержанием марганца, с заявленными диаметрами от 20 mm до 150 mm. Важный вопрос для технического обслуживания состоит не в том, является ли один способ производства безусловно лучше другого, а в том, совместимы ли выбранная марка, диапазон размеров и подтверждённые механические характеристики с эксплуатационными условиями. Замена одного типа другим без анализа условий работы мельницы может привести к некорректному сравнению.
Объективная оценка требует одинаковой основы: сопоставимого диаметра шаров, идентичных или близко соответствующих условий по руде, контролируемых норм догрузки и оценки как износа, так и разрушения. Расход на тонну переработанного материала является полезным показателем, но его следует рассматривать вместе со стабильностью производительности, крупностью продукта, состоянием футеровки и количеством часов внеплановых вмешательств.
Входной контроль предотвращает попадание проблем в мельницу
Многие предотвратимые отказы возникают до загрузки в мельницу. Входящие партии следует проверять на соответствие спецификации закупки, особенно при смене поставщиков, марок или технологий производства. Входной контроль не требует испытания каждого шара, но должен позволять выявить партию, существенно отличающуюся от одобренной поставки.
В записях должны сохраняться идентификация партии поставщика, дата поставки, номинальный размер, количество и любая доступная документация по качеству. Визуальный контроль позволяет выявить явные литейные дефекты, поверхностные трещины, чрезмерный облой, повреждённые шары или посторонние материалы. Выборочные измерения размеров подтверждают соответствие поставки заданному размеру. Если имеется история необъяснимых разрушений, сохранённые образцы из каждой партии будут полезным материалом для последующего лабораторного исследования.
Прослеживаемость особенно ценна, когда мелющие тела поставляются частичными партиями или длительно хранятся до использования. После смешивания шаров из нескольких поставок без ведения записей становится трудно определить, связана ли проблема с конкретной партией, изменением эксплуатационных условий или обоими факторами.
Используйте данные об отказах для определения корректирующих действий
Корректирующие действия должны соответствовать наблюдаемому механизму. Хрупкий характер разрушений может оправдать пересмотр внутреннего качества, термообработки, ударной вязкости и тяжести ударных нагрузок в мельнице. Ускоренный, но равномерный износ может указывать на несоответствие между твёрдостью мелющих тел и абразивностью руды. Локальное повреждение футеровки или аномальное количество лома на разгрузке может потребовать пересмотра уровня загрузки, геометрии футеровки, состояния решёток и пути удаления разрушенных мелющих тел.
Главное — избегать оценки мелющих тел только по закупочной цене или одному лабораторному показателю. Эксплуатационная стоимость шара включает его влияние на производительность, стабильность классификации, срок службы футеровки, трудозатраты на обслуживание и вероятность внепланового прерывания работы мельницы. Выбор мелющих тел, обеспечивающий стабильный износ и низкий уровень разрушения, может быть более ценным, чем вариант с более низкой ценой за единицу, но неопределённым характером эксплуатации.
Таким образом, стабильная работа мелющих тел является вопросом контроля технического обслуживания в той же мере, что и вопросом свойств материалов. Чёткие спецификации, прослеживаемость партий, представительные осмотры загрузки, дисциплинированная практика догрузки и обсуждения с поставщиками на основе фактических данных упрощают выявление ухудшений до того, как они приведут к остановке оборудования.
Связанные публикации
- ▶ Сокращение незапланированных простоев с помощью литых мелющих шаров для горнодобывающих работ
- ▶ Почему кованые стальные мелющие шары повышают надежность при измельчении с высокой ударной нагрузкой
- ▶ Выбор мелющих тел для горнодобывающей промышленности по типу руды, диаметру мельницы и целевой производительности
Онлайн-сообщение
Получите цены в реальном времени
Заинтересованы? Оставьте свои контактные данные.