
новости
Как выбрать кованые стальные шары
Когда в контуре измельчения расход мелющих тел начинает превышать ожидаемый уровень, гранулометрический состав становится нестабильным или часто происходит разрушение шаров, причина не всегда заключается в самой мельнице. Кованые стальные шары могут не соответствовать руде, диаметру мельницы, рабочей скорости, условиям пульпы или целевой тонкости помола. Выбор только по цене за тонну может привести к более высокой стоимости переработки тонны руды.
Практическое правило выбора простое: кованые стальные шары следует подбирать, сопоставляя диаметр шара, марку сплава, профиль твёрдости, ударную вязкость и стабильность качества с фактическими условиями измельчения. Крупная твёрдая руда требует иного баланса мелющих тел, чем тонкое доизмельчение, помол цемента или угля. Подходящий шар должен сохранять твёрдость в процессе износа и одновременно противостоять растрескиванию при повторяющихся ударах.
Начинайте с этапа измельчения, а не с коммерческого предложения на шары
Первый вопрос — где будут работать мелющие тела. В первичную шаровую мельницу поступает более крупный материал, и она испытывает более сильные удары. Для неё обычно требуются мелющие тела большего диаметра с высокой стойкостью к разрушению. Вторичная мельница часто обрабатывает уже измельчённый материал, поэтому задача смещается в сторону создания большего числа точек контакта и поддержания эффективной поверхности измельчения. Для доизмельчения могут потребоваться шары меньшего размера, чтобы улучшить разрушение мелких частиц, а не просто увеличить энергию удара.
Проблемы часто возникают, когда один стандартный размер шаров поставляется для всех мельниц предприятия. В контуре крупного измельчения слишком малые шары могут быть неспособны эффективно разрушать прочные частицы руды. Мельница может продолжать работать, но производительность может снизиться, а циркулирующая нагрузка — возрасти. И наоборот, чрезмерно крупные шары при тонком измельчении могут уменьшить количество контактов измельчения и оставить в продукте слишком много крупных частиц.
Перед запросом спецификаций на кованые стальные шары соберите эксплуатационные данные, которые напрямую влияют на выбор мелющих тел:
- Тип мельницы, диаметр, длина и эффективный объём измельчения
- Распределение крупности питания и максимальный размер частиц питания
- Твёрдость, абразивность руды и характер её разрушения
- Целевая крупность продукта и эффективность классификации
- Скорость мельницы, степень заполнения мелющими телами и плотность пульпы
- Является ли основной проблемой низкая производительность, высокий износ, разрушение шаров или недостаточная тонкость помола
Эти сведения полезнее общего запроса на «шары высокой твёрдости». Высокая твёрдость важна, но она не решает все проблемы измельчения. Шар, который чрезвычайно твёрд, но не обладает достаточной вязкостью, может трескаться или откалываться в среде с высокими ударными нагрузками. Более вязкий шар с меньшим содержанием легирующих элементов может выдерживать удары, но слишком быстро изнашиваться при абразивной руде. Выбор представляет собой баланс между этими видами отказов.
Выбирайте диапазон диаметров на основе энергии разрушения
Диаметр шара напрямую влияет на силу удара и количество контактов внутри шаровой загрузки. Более крупные шары обладают большей кинетической энергией и обычно подходят для крупного питания, твёрдых минеральных частиц и ранних стадий измельчения. Шары меньшего размера обеспечивают больше отдельных точек измельчения и обычно используются, когда материал уже измельчён и требуется более тонкий продукт.
Практический подход заключается в том, чтобы не считать один диаметр идеальным для всей мельницы. Контролируемое распределение размеров может помочь сохранить характер измельчения по мере износа загрузки. Новые крупные шары могут обеспечивать энергию удара, тогда как промежуточные и меньшие размеры заполняют промежутки между ними и улучшают абразивное и истирающее воздействие. Правильное распределение зависит от условий питания и разгрузки мельницы, а не только от номинальной производительности мельницы.
Допуски по диаметру также заслуживают внимания. Широкий разброс размеров изменяет предусмотренное распределение шаровой загрузки и может сделать добавление мелющих тел менее предсказуемым. Для стандартных размеров горячекатаных шаров допуски обычно увеличиваются с увеличением диаметра. Это нормально, но поставляемый диапазон должен быть чётко определён до покупки, особенно если на мельнице используется строго контролируемая программа мелющих тел максимального размера.
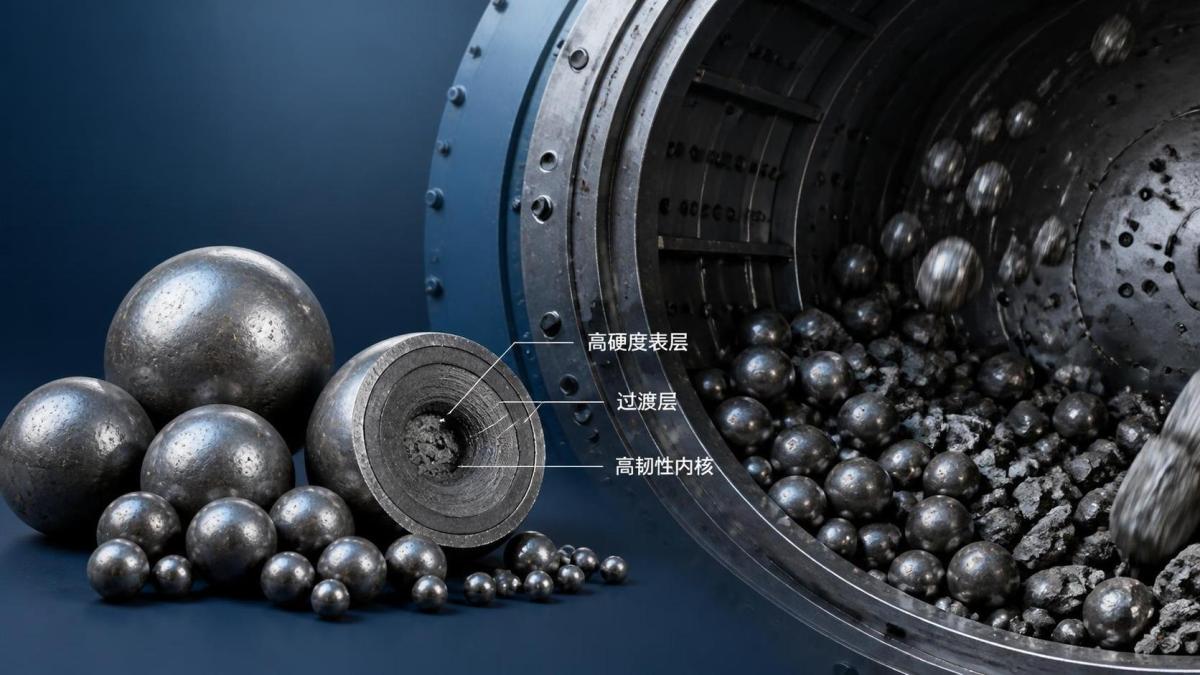
Оценивайте не только поверхностную твёрдость
Поверхностная твёрдость — один из первых показателей, которые сравнивают покупатели, поскольку она связана с износостойкостью. Однако одно лишь значение твёрдости не показывает, имеет ли шар стабильную структуру по всему рабочему сечению. Мелющие шары подвергаются повторяющимся ударам, сжатию, абразивному износу при скольжении и воздействию коррозионной пульпы. Полезный вопрос состоит не только в том, «Насколько твёрда поверхность?», но и в том, «Сохранит ли шар подходящий профиль твёрдости по мере износа?»
Для распространённых размеров горячекатаных стальных шаров от 20 mm до 100 mm может быть задана поверхностная твёрдость выше 60 HRC. Для более крупных размеров может указываться более низкая минимальная поверхностная твёрдость, например выше 58 HRC для шаров 110 mm и 120 mm и выше 55 HRC для шаров от 130 mm до 150 mm. Это различие отражает сложность достижения равномерной закалки по всему сечению крупных шаров. Его не следует автоматически считать признаком худших характеристик; его необходимо оценивать с учётом фактической ударной нагрузки и ожидаемого характера износа.
Шар, который становится необычно мягким под твёрдым наружным слоем, может быстро изнашиваться после удаления первоначальной поверхности. С другой стороны, шар с очень твёрдой, но хрупкой структурой может образовывать обломки. Раздробленные мелющие тела снижают эффективность измельчения, усложняют контроль загрузки и могут создавать проблемы при грохочении или последующем разделении.
Что показывает ударная вязкость
Ударная вязкость показывает, насколько хорошо шар способен воспринимать повторяющиеся нагрузки без внезапного разрушения. В мельнице, перерабатывающей крупное твёрдое питание, это свойство особенно важно. Заявленная ударная вязкость не менее 12 J/cm² является одним из полезных базовых показателей, однако покупателям также следует уточнять, как производитель контролирует выбор сырья, условия прокатки, закалку, отпуск и окончательную инспекцию.
Разрушение следует исследовать, а не принимать как обычную потерю мелющих тел. Когда шары трескаются, раскалываются или демонстрируют аномальное выкрашивание, одновременно проанализируйте несколько возможных причин: неподходящую марку сплава, недостаточную термообработку, чрезмерный размер шаров, слишком крупное питание, изменения условий работы мельницы или попадание в мельницу постороннего металлического материала. Замена разрушенных шаров на более твёрдую марку без выявления механизма отказа может повторить ту же проблему.
Сопоставляйте состав сплава с условиями эксплуатации
Кованые и горячекатаные мелющие шары производятся из углеродистых и легированных сталей с различным содержанием углерода, хрома, марганца, кремния и других элементов. Эти элементы влияют на прокаливаемость, износостойкость, вязкость и реакцию на термообработку. Их не следует сравнивать как отдельные показатели; конечные характеристики зависят от марки стали в целом и производственного процесса.
Углерод способствует повышению твёрдости после термообработки, тогда как хром обычно улучшает прокаливаемость и износостойкость. Марганец может повышать прочность и прокаливаемость, а кремний используется в определённых диапазонах в зависимости от марки. Такие марки, как B2, B2-1, High Carbon B2, B3, B4, B6, B6-1, 40Cr, 42CrMo, 65Mn, 60Mn и 50Mn, не являются взаимозаменяемыми обозначениями. Их применимость меняется в зависимости от диаметра шара, характеристик руды и условий работы мельницы.
Например, марки с содержанием хрома могут рассматриваться там, где требуются повышенные износостойкость и прокаливаемость. Марки марганцовистой стали могут оцениваться в случаях, когда при соответствующих условиях важны вязкость и экономичность. Высокоуглеродистые марки могут обеспечивать высокий потенциал твёрдости, однако их обработку необходимо контролировать, чтобы шар не стал чрезмерно хрупким. Поэтому в спецификациях закупки следует определять марку или допустимый диапазон марок, требуемую твёрдость, ожидаемую вязкость, допуск по диаметру и требования к контролю, а не указывать только «кованые стальные шары».
Проверяйте технологию производства и подтверждающие результаты контроля
Надёжный шар начинается с подходящей стали, но одно лишь качество сырья не гарантирует надёжность мелющих тел. При горячей прокатке или ковке шар должен формироваться стабильно, а затем проходить термообработку, обеспечивающую заданные механические свойства. Недостаточный контроль может привести к неравномерной твёрдости, внутренним дефектам, поверхностным трещинам или чрезмерным различиям между партиями.
Спросите поставщиков, как они контролируют процесс от поступления стали до выпуска готовой продукции. Полезные темы включают прослеживаемость сырья, проверку химического состава, контроль размеров, испытания твёрдости, испытания на ударную вязкость и визуальную проверку поверхностных дефектов. Для крупных шаров также целесообразно уточнить, как поставщик проверяет профиль твёрдости и контролирует условия закалки.
Документы по качеству должны сопровождать поставку, но их следует читать в контексте. Запись о составе материала подтверждает химический состав стали; она не доказывает самостоятельно, что каждый шар правильно работает в мельнице. Отчёт по твёрдости ценен, но не заменяет проверки размеров или мониторинга разрушений. Наилучшая практика закупок заключается в увязке входного контроля с эксплуатационной обратной связью от контура измельчения.
При оценке доступных вариантов горячекатаные стальные шары могут быть указаны в диаметрах от Φ20 mm до Φ150 mm и в марках, включая B2, B3, 40Cr, 42CrMo, 65Mn, 60Mn и связанные составы. Соответствующий выбор всё равно должен основываться на режиме работы мельницы, а не на выборе марки только потому, что она обычно используется на другом предприятии.
Сравнивайте стоимость по полезной работе измельчения, а не по цене поставки
Более низкая цена покупки может казаться привлекательной, пока не будут учтены расход мелющих тел, внеплановые добавления или снижение эффективности помола. Более уместным сравнением является совокупный эксплуатационный эффект скорости износа, частоты разрушений, эффективности измельчения и трудозатрат, необходимых для управления загрузкой. Даже без расчёта полной модели затрат покупатели могут принимать более обоснованные решения, отслеживая добавление мелющих тел по каждой мельнице и сопоставляя его с типом руды, производительностью, потребляемой мощностью и крупностью продукта.
Не сравнивайте двух поставщиков, используя только короткий период поставки, когда условия по руде меняются. Для объективной оценки необходимы сопоставимые условия эксплуатации. Фиксируйте добавленную смесь размеров шаров, переработанный тоннаж, характеристики питания и причину любой существенной корректировки процесса. Если одна партия используется при более мягкой руде, а другая — при более твёрдой, одни только показатели расхода могут привести к ошибочному выводу.
Также важно отделять нормальный износ от аномальных потерь. Равномерное уменьшение диаметра шара обычно ожидаемо. Крупные сколы, растрескавшиеся половины, необычно быстрое исчезновение определённых размеров или чрезмерное количество мелочи вследствие разрушения шаров указывают на проблему, которую следует исследовать. Низкая скорость износа ценна только тогда, когда шары также сохраняют измельчающее действие, необходимое для достижения целевой крупности продукта.
Используйте контролируемое испытание, когда режим работы неясен
Некоторые применения можно уверенно подобрать на основе имеющейся информации о мельнице, тогда как для других требуется поэтапное испытание. Это особенно полезно, когда предприятие меняет источники руды, увеличивает размер питания, модифицирует контур или сталкивается с необъяснимым разрушением мелющих тел. Испытание должно иметь чёткую цель: сравнить марки сплава, скорректировать максимальный размер шара, изменить распределение размеров или проверить, требуется ли более вязкое мелющее тело.
Сохраняйте испытание достаточно узким, чтобы можно было интерпретировать результаты. Одновременное изменение марки шаров, размера шаров, скорости мельницы, настроек классификации и плотности пульпы затрудняет понимание результата. Начните с условия, наиболее тесно связанного с наблюдаемой проблемой, затем наблюдайте за состоянием мелющих тел и показателями измельчения в течение репрезентативного периода эксплуатации.
После испытания по возможности осмотрите извлечённые шары. Проверьте сохранение сферичности, поверхностные трещины, отслаивание, деформацию и долю разрушенных фрагментов. Сопоставьте эти наблюдения с данными о производительности мельницы и добавлении мелющих тел. Такой подход превращает выбор кованых стальных шаров из решения по каталогу в контролируемое эксплуатационное решение.
Вопросы, которые часто влияют на окончательный выбор
Всегда ли следует выбирать самый твёрдый шар?
Нет. Более высокая твёрдость может улучшить износостойкость, но шар также должен обладать достаточной вязкостью для своей ударной среды. Самый твёрдый вариант может оказаться неподходящим там, где крупное питание или высокие ударные нагрузки повышают риск растрескивания.
Можно ли использовать один диаметр шара на всех стадиях измельчения?
Это возможно с точки зрения эксплуатации, но редко является наиболее эффективным подходом. Крупное и тонкое измельчение создают разные требования к разрушению. Управляемое распределение размеров часто обеспечивает лучший контроль как энергии удара, так и площади контакта.
Что следует проверить, когда шары разрушаются?
Проверьте марку шаров и стабильность термообработки, затем проанализируйте размер питания, условия эксплуатации мельницы, уровень шаровой загрузки и возможное наличие постороннего металла. Характер разрушения может помочь отличить хрупкие мелющие тела от эксплуатационных условий, создающих аномальные удары.
Достаточно ли химического состава для одобрения поставщика?
Нет. Химический состав важен, но его следует рассматривать наряду с твёрдостью, вязкостью, допуском по диаметру, состоянием поверхности, прослеживаемостью партии и управлением процессом. Окончательный выбор также должен быть подтверждён фактическим режимом измельчения.
Получите цены в реальном времени
Заинтересованы? Оставьте свои контактные данные.