
Как кованые стальные шары HRC 60 обеспечивают баланс между твердостью, вязкостью и сроком службы
Мельница может демонстрировать приемлемую производительность, в то время как расход мелющих тел незаметно растет: все больше шаров недостаточного размера уходит вместе с пульпой, при осмотрах обнаруживаются обломки, а загрузка перестает передавать энергию удара настолько предсказуемо, как ожидалось. В такой ситуации одного номинального значения твердости недостаточно для объяснения эксплуатационных характеристик. Кованые стальные шары HRC 60 обеспечивают хорошие результаты только тогда, когда эта поверхностная твердость поддерживается вязкой, структурно однородной внутренней частью и режимом термообработки, соответствующим диаметру шара и условиям работы мельницы.
Практический вывод прост: HRC 60 следует рассматривать как целевой показатель износостойкости, а не как исчерпывающий критерий качества. Шар с чрезмерно высокой твердостью у поверхности может противостоять абразивному износу, но растрескиваться при повторяющихся ударах. Шар с хорошей вязкостью, но недостаточной твердостью может сохранять целостность, но слишком быстро изнашиваться. Полезный баланс достигается совместным действием химического состава, качества ковки, контролируемой закалки и отпуска.
Почему HRC 60 является точкой баланса, а не единственной гарантией характеристик
Разрушение горной породы внутри шаровой мельницы или мельницы SAG одновременно подвергает мелющие тела нескольким видам нагрузок. Шары сталкиваются с рудой, футеровкой и другими шарами; скользят и перекатываются через абразивные частицы; а также испытывают циклические напряжения на протяжении всего срока службы. Каждый механизм предъявляет к материалу разные требования.
- Поверхностная твердость ограничивает абразивный износ и помогает шару дольше сохранять полезный диаметр.
- Ударная вязкость помогает шару поглощать энергию столкновений без выкрашивания, растрескивания или катастрофического разрушения.
- Прочность и твердость сердцевины сохраняют целостность по мере постепенного износа внешнего слоя.
- Однородность микроструктуры снижает вероятность того, что локальный твердый или хрупкий участок станет очагом зарождения трещины.
HRC — это измерение твердости по шкале Роквелла C, выполняемое в определенной точке. Само по себе оно не показывает распределение твердости от поверхности к центру, контроль неметаллических включений, уровень остаточного аустенита или наличие дефектов ковки. Поэтому при технической оценке необходимо выяснять не только превышает ли результат в точке испытания 60 HRC, но и каким образом он был достигнут и воспроизводим ли он во всем поставляемом диапазоне размеров.
Система материалов, лежащая в основе долговечных мелющих тел
Выбор сплава определяет диапазон, в котором термообработка может сформировать твердую, но долговечную структуру. Средне- и высокоуглеродистые стали, используемые для кованых мелющих тел, могут включать марки B2, B3, 60Mn, 65Mn, 40Cr, 42CrMo и родственные составы. Подходящий выбор зависит от размера шара, абразивности руды, скорости мельницы, интенсивности ударов, а также от того, используется ли материал на первичной стадии измельчения или на более тонкой стадии помола.
В легированной стали, предназначенной для закаленных мелющих шаров, углерод обеспечивает прокаливаемость и мартенситную твердость после закалки. Марганец способствует прокаливаемости и прочности, а хром может улучшать сквозную прокаливаемость и износостойкость. Кремний также повышает прочность в контролируемых пределах. Фосфор и сера требуют тщательного контроля, поскольку их повышенное содержание может снижать вязкость и повышать склонность к дефектам при ударных нагрузках.
Типичный технический диапазон для некоторых марок кованых шаров может включать углерод 0.70–0.85%, марганец 0.70–1.00%, кремний 0.17–0.37% и хром 0.4–0.6%, при этом содержание фосфора и серы каждого контролируется на уровне не выше 0.035%. Эти значения никогда не должны использоваться вместо сертификата мельничной приемки, относящегося к конкретной марке. Разные марки намеренно разрабатываются для различных сочетаний глубины твердости, вязкости и технологических характеристик изготовления.
Ковка имеет значение еще до поступления шара на термообработку
Ковка — это больше, чем способ сформировать изделие круглой формы. Правильная деформация измельчает структуру литой или прокатанной заготовки, уплотняет внутренние несплошности и способствует более равномерному направлению волокон. Такое структурное улучшение важно, поскольку термообработка не может надежно компенсировать серьезные дефекты, уже присутствующие в кованой заготовке.
Проблемы часто начинаются при неравномерном нагреве, недостаточной степени деформации при ковке или формировании шара с неудовлетворительным контролем размеров. Внутренние пустоты, обезуглероженные поверхности, закаты и аномальный рост зерна — каждый из этих факторов может сократить срок службы по износу. Очень твердая поверхность может скрывать такие слабые места, пока шар не попадет в зону загрузки мельницы с высокой ударной нагрузкой.
Для оценщиков визуальный контроль имеет ценность, но его недостаточно. Поверхностные швы, вмятины или явные дефекты окалины следует отбраковывать на раннем этапе, а прослеживаемость партии должна связывать готовые шары с данными по сырью и технологическому процессу. Диаметр и округлость также заслуживают внимания: значительные отклонения размеров могут влиять на поведение загрузки и делать сравнение расхода менее достоверным.
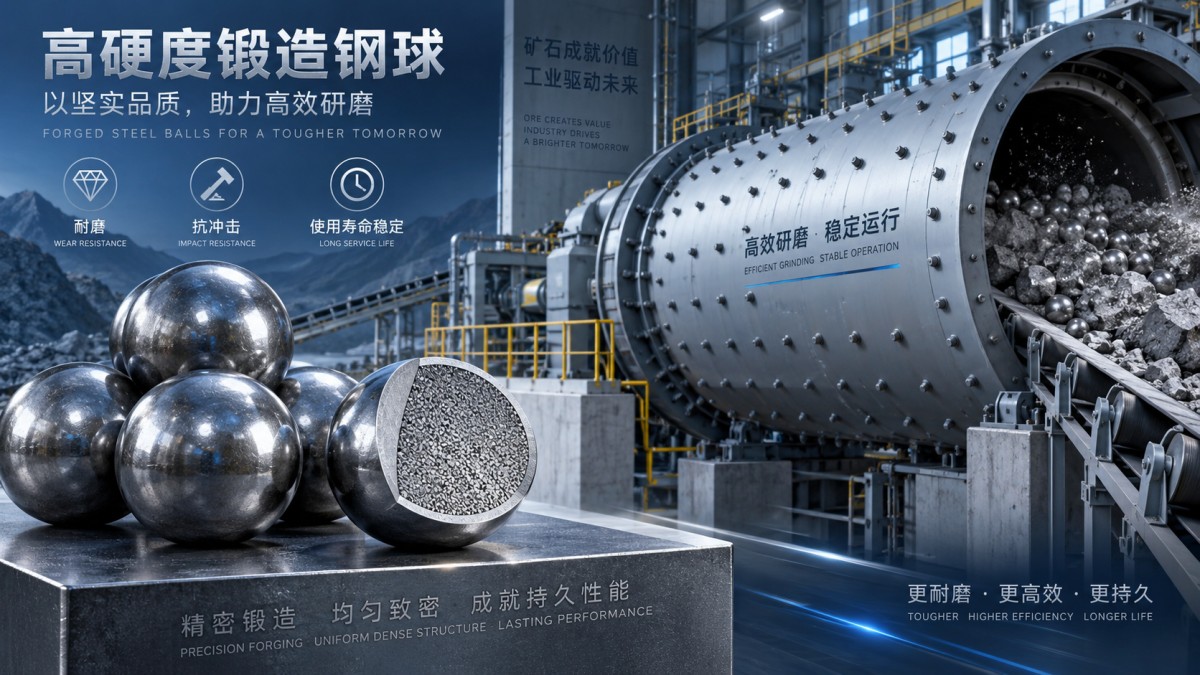
Термообработка формирует компромисс между твердостью и вязкостью
Ключевая техническая задача заключается в получении твердого износостойкого слоя без придания шару чрезмерной хрупкости, которая не позволит ему выдерживать удары. Обычно это достигается путем контролируемой аустенитизации, закалки и отпуска. Температура, время выдержки, закалочная среда, время переноса и цикл отпуска должны соответствовать марке сплава и диаметру шара.
Закалка преобразует правильно нагретую сталь в твердую мартенситную структуру. Если охлаждение происходит слишком медленно, шар может не достичь требуемой твердости или приобрести мягкую сердцевину, которая преждевременно изнашивается после истирания поверхности. Если охлаждение слишком интенсивное или плохо контролируется, термические напряжения могут стать чрезмерными, повышая риск закалочных трещин и хрупкого поведения. Затем отпуск снимает напряжения и корректирует микроструктуру, чтобы шар сохранял полезную вязкость.
Это объясняет, почему одна и та же целевая поверхностная твердость может давать совершенно разные результаты в эксплуатации. Шар диаметром 25 mm и шар диаметром 125 mm охлаждаются не с одинаковой скоростью. Большие размеры требуют более пристального внимания к прокаливаемости и градиенту твердости от оболочки к центру. Поставщик должен быть способен определить квалифицированный режим термообработки по группам размеров, а не предполагать, что один график одинаково подходит для всех диаметров.
Что должен показывать значимый профиль твердости
Поверхностная твердость выше 60 HRC может быть подходящей для абразивного измельчения, однако оценка должна продолжаться за пределами наружного измерения. Желаемая картина обычно представляет собой равномерно закаленную поверхность и сердцевину с достаточной прочностью и вязкостью для ее поддержки. Резкий переход от чрезвычайно твердого поверхностного слоя к мягкой или хрупкой внутренней части может способствовать растрескиванию оболочки или разрушению по мере износа шара.
Если в спецификации изделия указана ударная вязкость не менее 12 J/cm² наряду с поверхностной твердостью выше 60 HRC, эти два свойства следует интерпретировать совместно. Показатель вязкости не отменяет необходимости проверки условий испытаний, но свидетельствует о том, что ударная стойкость рассматривается наряду с износостойкостью, а не как второстепенный фактор.
Как оценить предлагаемый шар для конкретной мельницы
Начинайте с механизма отказа, а не с названия марки. Чрезмерная равномерная потеря диаметра указывает на проблему абразивного износа и может оправдывать более высокую твердость или более износостойкий сплав. Разрушенные шары, радиальные трещины или фрагменты указывают на вязкость, качество ковки, напряжения после термообработки либо на неожиданно тяжелые ударные условия. Сплющивание или быстрое деформирование может указывать на недостаточную твердость, неподходящую микроструктуру или проблему контроля процесса.
Затем отделите эксплуатационные переменные от переменных мелющих тел. Изменения крупности питания, прочности руды, плотности пульпы, скорости мельницы, состояния футеровки и уровня шаровой загрузки могут менять видимую производительность шара. Сравнение мелющих тел только по массе израсходованных килограммов без учета этих условий может привести к ошибочному решению.
- Определите используемые размеры шаров и зону мельницы, в которой должен работать каждый размер.
- Задокументируйте преобладающий характер износа: равномерное истирание, точечные раковины, выкрашивание, растрескивание или разрушение.
- Проверьте записи о химическом составе и механических свойствах для соответствующей производственной партии.
- Подтвердите поверхностную твердость и запросите доказательства постоянства твердости по сечению для больших диаметров.
- Осмотрите репрезентативное количество отработавших шаров, а не полагайтесь только на несколько извлеченных образцов.
- Оценивайте расход за стабильные периоды эксплуатации, а не на фоне несвязанных изменений руды или условий работы мельницы.
Когда спецификация предусматривает широкий диапазон размеров — например, от 20 mm до 150 mm, — план квалификации не должен предполагать одинаковое поведение во всем этом диапазоне. Малые шары могут легче закаливаться, но способны стать хрупкими при слишком интенсивном процессе. Большие шары требуют достаточной прокаливаемости сплава и контролируемого охлаждения, чтобы избежать неудовлетворительных свойств центра.
Где применяется кованый вариант
Для применений, требующих сочетания ударной стойкости и контроля абразивного износа, кованый стальной шар можно оценивать по тем же критериям, основанным на фактических данных: химический состав марки, термообработка для конкретного размера, профиль твердости, данные по ударным свойствам и прослеживаемые записи контроля. Доступные семейства материалов, такие как B2, B3, 65Mn, 60Mn, 40Cr и 42CrMo, следует выбирать в соответствии с рабочим циклом, а не ранжировать по одному показателю твердости.
Таким образом, технически обоснованная спецификация HRC 60 ставит более полезный вопрос, чем «Достаточно ли тверд шар?». Она выясняет, остается ли твердость стабильной, поддерживает ли внутренняя часть закаленную поверхность и может ли шар достаточно долго выдерживать реальные условия столкновений, чтобы его износостойкость обеспечивала ценность. Именно такой баланс снижает предотвратимое разрушение без ущерба для эффективности измельчения.
Связанные публикации
- ▶ Как кованые стальные шары HRC 60 обеспечивают баланс между твердостью, вязкостью и сроком службы
- ▶ Разработка решений по мелющим телам с учетом твердости руды, типа мельницы и затрат
- ▶ Где шары для помола с низким содержанием хрома обеспечивают эффективность в операциях низкоинтенсивного измельчения
Онлайн-сообщение
Получите цены в реальном времени
Заинтересованы? Оставьте свои контактные данные.