
Горячекатаные стальные шары: процесс, обеспечивающий их ударостойкость
Ударная стойкость горячекатаных стальных шаров обеспечивается контролируемым балансом деформации, химического состава и термической обработки. Помольный шар должен выдерживать многократные удары о руду, футеровку и другие шары без образования трещин, сохраняя при этом твердую рабочую поверхность, которая не изнашивается слишком быстро. Одной высокой твердости недостаточно: чрезмерно хрупкий шар может разрушаться или отслаиваться при ударе, а очень вязкий, но мягкий шар может быстро терять диаметр и снижать эффективность измельчения.
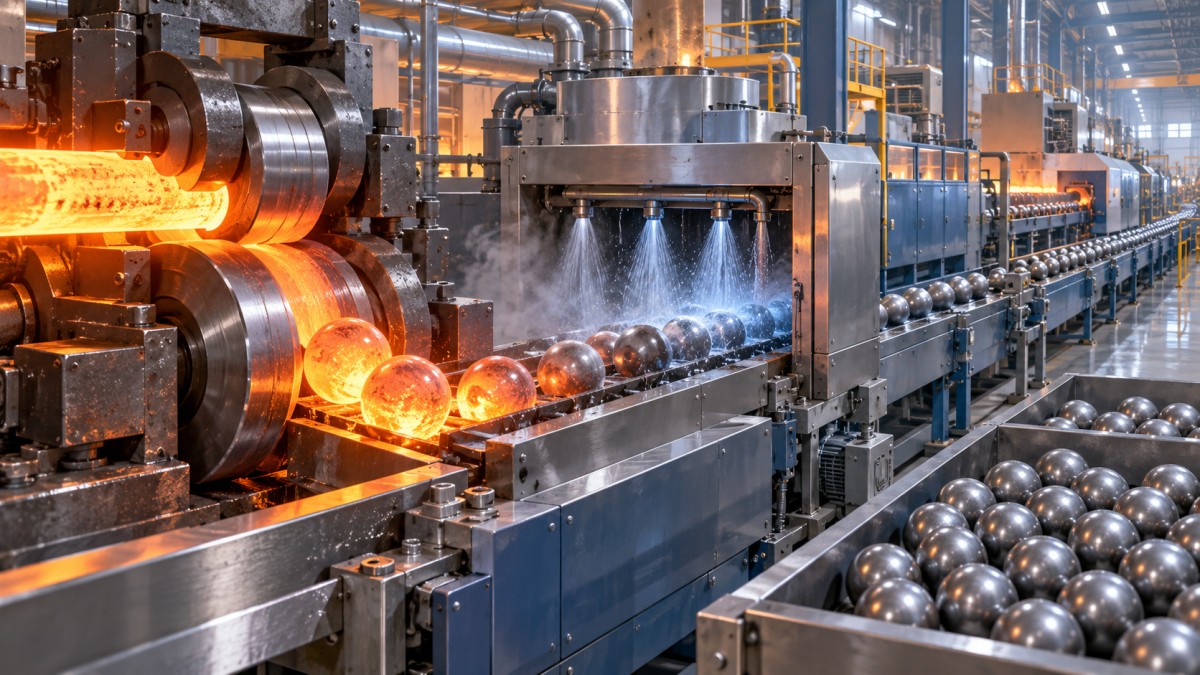
Горячая прокатка способствует достижению этого баланса еще до начала заключительного этапа термообработки. Стальной пруток нагревают до температурного диапазона пластической деформации и пропускают через прокатные ручьи специальной формы. По мере продвижения заготовки ручьи последовательно формируют округлый профиль, отделяют шар от прутка и улучшают его поверхность. Деформация происходит быстро и непрерывно, что отличает горячекатаные шары от шаров, изготовленных более медленной ковкой или непосредственно отлитых в формы.
Почему прокатка влияет на стойкость к многократным ударам
При горячей обработке стали ее исходная литая структура изменяется. Прокатка разрушает части грубозернистой литой структуры и вытягивает либо перераспределяет включения в направлении деформации. При надлежащем контроле температуры и степени обжатия рекристаллизация формирует более мелкую и однородную зеренную структуру. Мелкое зерно обычно повышает способность стали поглощать энергию удара, поскольку зарождение и распространение трещин встречают больше границ зерен.
Это не означает, что каждый катаный шар автоматически будет обладать повышенной вязкостью. Результат зависит от того, происходит ли деформация в подходящем температурном диапазоне. Если сталь прокатывается при слишком низкой температуре, могут возникать чрезмерное усилие прокатки, надрывы поверхности или внутренние напряжения. Если она остается слишком горячей слишком долго, рост зерна может уменьшить преимущества деформации. Температура в сердцевине шара также имеет значение, особенно при больших диаметрах, поскольку поверхность остывает значительно быстрее центра.
Горячекатаные стальные шары также выигрывают от плотной формы, получаемой под действием сжимающего усилия. Внутренние пустоты, несплошности, связанные с усадкой, и слабые зоны при высокоударном измельчении вызывают большее беспокойство, чем небольшой косметический дефект поверхности. Сжатие при формовании может закрыть некоторые несплошности в исходной заготовке, но не может надежно устранить серьезные дефекты сырья. Чистота стали, контроль ликвации и качественный пруток остаются основой эксплуатационных характеристик.
Последовательность процесса от прутка до помольного шара
Обычный процесс начинается с выбора прутка из легированной стали и подготовки к резке или подаче. Содержание углерода и легирующих элементов выбирается для обеспечения требуемой прокаливаемости, износостойкости и вязкости сердцевины. Марки с высоким содержанием углерода могут образовывать твердую мартенситную поверхность после закалки, тогда как марганец, хром и другие легирующие элементы влияют на прокаливаемость и характер фазовых превращений. Содержание фосфора и серы требует строгого контроля, поскольку их избыток может снизить вязкость или создать слабые пути для распространения трещин.
Перед поступлением в прокатный стан пруток равномерно нагревают. Неравномерный нагрев является скрытым источником вариаций: более холодный участок сопротивляется деформации, а перегретый участок может покрываться избыточной окалиной или приобретать крупное зерно. Затем прокатные ручьи формируют нагретый пруток за несколько последовательных проходов. Правильная центровка важна, поскольку смещенный относительно оси шар может иметь неровную линию разделения, неравномерный диаметр или локальную деформацию, изменяющую характер его контакта с измельчающей загрузкой мельницы.
После прокатки и отделения шар проходит контролируемое охлаждение или непосредственно направляется на термообработку. Превращения при охлаждении определяют конечное соотношение между твердой наружной зоной и более вязкой внутренней частью. Для высокоударных условий обычно требуется твердая износостойкая поверхность, поддерживаемая сердцевиной, способной поглощать ударные нагрузки, а не разрушаться внезапно.
Термообработка завершает формирование механического баланса
Прокатка формирует шар и улучшает однородность структуры, однако термообработка определяет значительную часть окончательной твердости и ударных характеристик. В типичном процессе шары подвергаются аустенизации, закалке и отпуску. Аустенизация растворяет достаточное количество углерода и легирующих элементов в стальной матрице для обеспечения упрочнения. Затем закалка формирует твердую преобразованную структуру вблизи поверхности при условии, что охлаждение достаточно быстрое для выбранной марки стали и размера шара.
Режим закалки должен соответствовать диаметру. Шар диаметром 20 мм может охлаждаться по всему сечению значительно быстрее, чем шар диаметром 120 мм или 150 мм. Применение одинакового режима охлаждения без корректировки может привести к различным структурам сердцевины. Меньший шар может глубоко прокаливаться, тогда как больший шар может сохранять более мягкий центр. Более мягкая сердцевина не является автоматически дефектом; она может обеспечивать ударную вязкость. Проблемы возникают, когда градиент твердости не контролируется, поверхность становится хрупкой или сердцевина не обладает достаточной прочностью для поддержки закаленной оболочки.
Отпуск снимает закалочные напряжения и корректирует конечную микроструктуру. Пропуск этого этапа или недостаточный контроль может оставить шар с высокой поверхностной твердостью, но низкой стойкостью к многократным ударам. Чрезмерный отпуск, напротив, может снизить износостойкость. Необходимый баланс меняется в зависимости от условий работы мельницы: крупный материал питания, большая высота падения, твердая руда и слабое амортизирующее действие пульпы создают более жесткие ударные нагрузки, чем тонкое доизмельчение в плотно загруженной мельнице.
Значения твердости требуют контекста
Результат измерения поверхностной твердости полезен, но является лишь одной частью оценки. Значение выше 60 HRC может указывать на хорошую износостойкую поверхность при соответствующей марке стали и режиме обработки, однако не показывает, имеет ли шар хрупкий термически измененный слой, качественную сердцевину или чрезмерное обезуглероживание. Обезуглероженная поверхность может отличаться от предусмотренного закаленного состояния и быстрее изнашиваться, даже если одна контрольная точка показывает приемлемый результат.
Результаты испытаний на ударную вязкость также следует интерпретировать с учетом места отбора, ориентации образца и состояния после термообработки. Указанное значение ударной вязкости нельзя рассматривать как универсальный прогноз срока службы в мельнице. Мелющие тела испытывают циклические разнонаправленные контакты, а не единичный лабораторный удар. Тем не менее совместное испытание твердости и ударной вязкости значительно информативнее любого из этих показателей по отдельности, особенно при подтверждении металлографическим исследованием и измерениями твердости по сечению.
Внешний вид поверхности может вводить в заблуждение
Гладкая сферическая поверхность желательна, но одного визуального контроля недостаточно для установления ударной стойкости. Прокатная окалина, незначительные различия в цвете и видимая линия разделения могут наблюдаться без признаков серьезной структурной проблемы. Напротив, мелкие радиальные трещины вокруг экватора, глубокие закаты или повторяющиеся локальные раковины требуют более тщательного исследования, поскольку при работе мельницы они могут служить концентраторами напряжений.
Диаметр и округлость также влияют на характеристики менее очевидным образом. Шар со значительным отклонением от круглой формы не распределяет контактную нагрузку равномерно. Локальные контакты повышают напряжение в отдельных точках и могут способствовать повреждению поверхности. Выбор размера также важен: большие шары передают больше энергии удара и подходят для более крупного питания, тогда как меньшие шары обеспечивают больше точек контакта для тонкого измельчения. Выбор большого диаметра только из соображений кажущейся долговечности может увеличить ударное воздействие на футеровку и снизить эффективность разрушения мелких частиц.
Сравнение горячекатаных и кованых мелющих тел
Горячая прокатка и ковка могут обеспечивать производство долговечных мелющих тел, если марка стали, контроль деформации и термообработка соответствуют условиям эксплуатации. Поэтому наименование метода изготовления не должно заменять доказательства, основанные на характеристиках процесса. Сравнение должно быть сосредоточено на диапазоне размеров, профиле твердости, ударных характеристиках, внутренней сплошности и предполагаемых условиях руды и мельницы.
Например, кованый стальной шар, изготовленный из углеродистых и легированных марок стали, таких как B2, B3, 60Mn, 65Mn или 40Cr, может оцениваться по тем же основным вопросам: является ли материал чистым и стабильным, поддерживает ли сердцевина закаленную поверхность и соответствует ли выбранный диаметр рабочей задаче. Метод формования изменяет траекторию деформации, но не отменяет необходимости проверять стабильность термообработки по всему сечению шара.
Наиболее полезные технические записи связывают химический состав материала, диаметр шара, режим термообработки, поверхностную твердость и данные ударных испытаний одной и той же производственной партии. При совместном анализе этих элементов стойкость горячекатаных стальных шаров к ударным нагрузкам становится проще интерпретировать как результат инженерного решения, а не как единственное число твердости.
Связанные публикации
Онлайн-сообщение
Получите цены в реальном времени
Заинтересованы? Оставьте свои контактные данные.