
Кованые стальные шары для горнодобывающей промышленности
Рудник, рассматривающий кованые стальные шары, обычно пытается ответить на практический вопрос: улучшит ли конкретный шар производительность мельницы настолько, чтобы оправдать свою стоимость с доставкой? Ответ зависит не столько от самого слова «кованый», сколько от взаимосвязи между характеристиками руды, условиями работы мельницы, распределением размеров шаров и стабильностью свойств самой мелющей среды.
Кованые мелющие шары могут быть оптимальным выбором для первичного и вторичного измельчения, где ударные нагрузки высоки и разрушение мелющих тел может нарушить работу технологической схемы. Их часто выбирают потому, что контролируемая деформация и термообработка позволяют получить плотную структуру, хорошую ударную стойкость и твердую рабочую поверхность. Эти преимущества имеют значение только тогда, когда шары сохраняют форму, изнашиваются с предсказуемой скоростью и соответствуют условиям измельчения. Высокой номинальной твердости недостаточно, если мелющие тела трескаются, отслаиваются или создают неподходящее распределение размеров до завершения полезной работы по измельчению.
Начинайте с режима работы мельницы, а не с каталога шаров
Выбор мелющих тел следует начинать с анализа задачи внутри мельницы. Шар, хорошо работающий в крупной мельнице SAG или шаровой мельнице, перерабатывающей крепкую руду, может оказаться невыгодным выбором для меньшего контура доизмельчения, где истирание и химический состав поверхности могут быть важнее повторяющихся высокоэнергетических ударов.
Для горнодобывающих предприятий на решение наиболее непосредственно влияют четыре условия эксплуатации:
- Крепость руды и размер питания: Крупное, твердое питание предъявляет более высокие требования к ударной нагрузке на более крупные мелющие тела. Шары должны обладать достаточной вязкостью, чтобы противостоять разрушению и передавать энергию руде.
- Тип и диаметр мельницы: Более крупные мельницы обычно создают более высокие ударные усилия. Мелющие тела, выбранные для небольшой шаровой мельницы, не следует автоматически использовать в мельнице SAG с высокой ударной нагрузкой или в системе измельчения с большим диаметром.
- Целевой размер измельчения: Крупное измельчение, традиционное шаровое измельчение и тонкое доизмельчение требуют разных стратегий выбора размера мелющих тел. Использование слишком крупных шаров для тонкого измельчения может приводить к потере энергии и уменьшать число доступных контактов измельчения.
- Пульпа и минеральная среда: Плотность пульпы, химический состав воды, коррозионные условия и минеральный состав могут существенно изменять характер износа. Истирание, удар, коррозию и отслаивание следует оценивать как отдельные механизмы потерь.
Именно поэтому спецификация закупки, ограниченная формулировкой «кованый шар 60 HRC», является неполной. Твердость поверхности важна, но она не определяет твердость сердцевины, ударную вязкость, микроструктуру, допуск по размерам или скорость потери массы шара в конкретном контуре. Поставщик может выполнить заявленное требование по твердости, однако в мельнице все равно могут наблюдаться чрезмерное разрушение шаров или нестабильный расход.
Твердость и вязкость должны работать совместно
Основной компромисс при использовании кованых стальных шаров хорошо известен: более твердые мелющие тела обычно лучше сопротивляются абразивному износу, тогда как более вязкие лучше выдерживают ударные нагрузки. На практике рудникам необходимы оба свойства, а их баланс определяется условиями эксплуатации.
Шар со слишком твердой, но хрупкой структурой может разрушаться при повторяющихся ударах. Разрушение одновременно создает несколько проблем: изменяет заданный состав загрузки, может увеличивать количество мелющих тел недостаточного размера в мельнице, усложняет защиту футеровки и разгрузки, а также повышает расход, даже если оставшиеся фрагменты продолжают выполнять некоторую работу по измельчению. И наоборот, мелющие тела, разработанные преимущественно для вязкости, могут хорошо выдерживать нагрузки, но слишком быстро изнашиваться на абразивной руде, увеличивая расход на тонну и требуя более частых добавок.
Химический состав материала и контроль термообработки определяют, насколько воспроизводим этот баланс. Углерод, марганец, хром и другие легирующие элементы влияют на прокаливаемость и износостойкость, однако химический состав следует интерпретировать вместе с технологией производства. Химический анализ сам по себе не может подтвердить, что шар был последовательно нагрет, сформован, закален и отпущен по всему его сечению.
Для горнодобывающего применения с высокими ударными нагрузками запрашивайте доказательства, охватывающие как износ, так и риск разрушения. Обычно это включает данные по твердости поверхности и сердцевины, информацию об ударной вязкости, где это применимо, проверки размеров и критерии визуального контроля на наличие трещин, закатов, обезуглероживания или серьезных поверхностных дефектов. Запрашиваемые критерии приемки должны учитывать конкретный диаметр шара. Крупные шары подвергаются иным условиям внутреннего охлаждения, чем небольшие, поэтому предположение об одинаковой прокаливаемости во всем широком диапазоне диаметров может быть рискованным.
Размер шара — это технологическое решение, а не удобство закупки
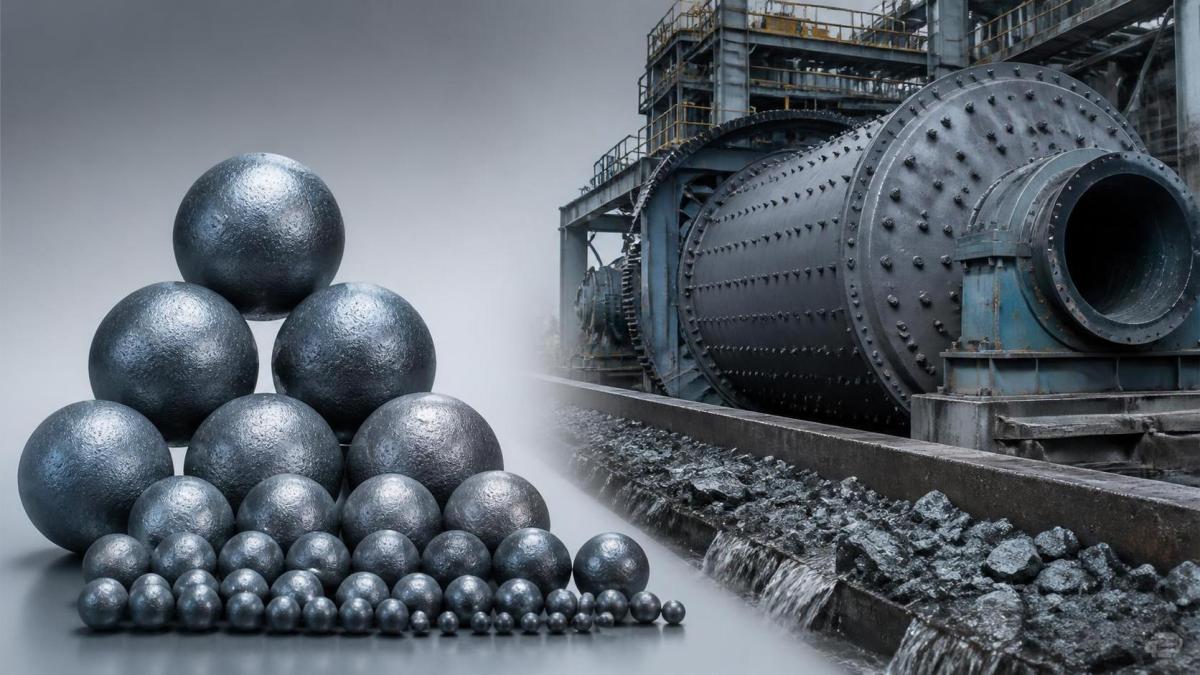
Размер мелющих тел часто является одной из наиболее значимых переменных, влияющих на эффективность измельчения. Более крупные шары обеспечивают большую энергию удара и полезны, когда в мельницу поступает крупное или крепкое питание. Меньшие шары обеспечивают больше точек контакта на тонну мелющих тел и, как правило, более эффективны, когда частицы уже достаточно малы. Поэтому правильная загрузка обычно представляет собой распределение, а не один диаметр, выбранный лишь потому, что он имеется в наличии.
Во многих контурах изменение твердости руды, максимального размера питания, профиля футеровки, скорости мельницы или эффективности классификации должно служить основанием для пересмотра стратегии добавления шаров. Продолжение добавления исторически применявшегося размера шаров после изменения материала или условий работы может постепенно увести загрузку от того, что требуется мельнице в настоящее время.
Рациональный анализ предполагает несколько прямых вопросов:
- Стало ли питание крупнее или крепче, чем предполагалось при выборе текущего размера добавляемых шаров?
- Не справляется ли мельница с разрушением крупных частиц либо образует слишком много крупного материала из-за того, что загрузка мелющих тел стала слишком мелкой?
- Не ограничивается ли тонкое измельчение недостаточным числом контактов между мелющими телами, что указывает на чрезмерную долю крупных шаров в загрузке?
- Удаляются ли изношенные шары или остаются в мельнице таким образом, что со временем меняется распределение загрузки?
- Соответствует ли заявленный номинальный диаметр фактическому диапазону поставляемых размеров и сферичности, необходимым для мельницы?
Наличие различных диаметров также важно с точки зрения эксплуатации. Производитель, способный поставлять широкий диапазон, например от 20 mm до 150 mm, предоставляет предприятию больше гибкости для согласования пополнения загрузки с планом измельчения. Эта гибкость полезна только в том случае, если поставщик может поддерживать стабильные свойства для каждого размера и надлежащим образом разделять разные размерные группы при производстве, упаковке и поставке.
Почему совокупная стоимость мелющих тел важнее закупочной цены
Самая низкая цена за тонну может оказаться наиболее дорогостоящим вариантом, если возрастает расход мелющих тел, снижается производительность мельницы или увеличивается объем внеплановых работ по очистке и сортировке. Мелющие шары следует сравнивать по их влиянию на совокупную стоимость измельчения, а не как отдельный расходный материал.
Практическое сравнение должно включать цену мелющих тел с доставкой, средний расход на тонну переработанной руды, уровень разрушения или брака, влияние на энергию измельчения и любое воздействие на производство, связанное со стабильностью загрузки. Рудникам не всегда требуется сложная программа испытаний, чтобы начать такую оценку, но им необходима базовая линия. Без надежных данных о добавлении шаров, тоннаже руды, характеристиках питания, размере продукта и условиях эксплуатации невозможно отделить более низкую скорость износа от несвязанных изменений процесса.
Краткосрочные наблюдения также могут вводить в заблуждение. Свежая загрузка мелющих тел может временно изменить поведение мельницы из-за изменения распределения размеров шаров независимо от марки стали. Для содержательного сравнения требуется достаточно длительное время работы, чтобы проявились нормальные закономерности износа, при этом условия питания и настройки работы мельницы должны оставаться максимально сопоставимыми.
По этой причине покупателям следует с осторожностью относиться к простым заявлениям о том, что один кованый шар «служит вдвое дольше» или обеспечивает универсальное снижение расхода. Износостойкость зависит от конкретного применения. Полезное обсуждение с поставщиком начинается с определения руды, мельницы, целевого размера, диаметра мелющих тел и метода оценки до заявления о характеристиках.
Что проверить перед одобрением поставщика
Квалификация поставщика кованых стальных шаров должна быть сосредоточена на контроле процесса и прослеживаемости в той же степени, что и на заявленном химическом составе. Мелющие тела расходуются непрерывно, поэтому различия между партиями могут создавать постоянную технологическую проблему, которая может быть незаметна при проверке одной поставки.
Сначала необходимо установить стандарт на сырье и допустимый диапазон химического состава для предлагаемой марки. Сталь из контролируемых источников помогает уменьшить вариативность на начальном этапе производства, однако проверка входящего материала остается важной. Например, ограничения по фосфору и сере могут иметь значение для чистоты и вязкости, особенно когда предполагаемая эксплуатация связана с интенсивными ударными нагрузками.
Во-вторых, проанализируйте, как поставщик контролирует формование и термообработку. Автоматизированные линии прокатки или ковки могут обеспечивать повторяемость, однако автоматизация сама по себе не гарантирует качества. Важные вопросы касаются контроля температуры, условий закалки, практики отпуска, идентификации партий и частоты контроля, используемой для проверки продукции. Стабильный производственный процесс должен позволять связать поставленную партию с плавкой материала, производственной партией и протоколами испытаний.
В-третьих, определите пакет инспекционных документов до размещения заказа. В зависимости от применения и объема закупки он может включать:
- сертификаты химического состава для марки стали;
- измерения твердости поверхности и, при необходимости, сердцевины;
- записи о допусках по диаметру, круглости и массе;
- стандарты визуального контроля на наличие трещин, складок, поверхностных дефектов и аномального окисления;
- документы по идентификации партий и прослеживаемости;
- условия независимой инспекции, если это предусмотрено контрактом.
Сертификация систем менеджмента, например ISO 9001, может указывать на наличие у поставщика документированных процессов качества, тогда как системы экологического менеджмента, охраны труда и промышленной безопасности могут иметь значение при квалификации поставщика. Они не должны заменять инспекцию, ориентированную на конкретный продукт. Шары, поставленные на рудник, все равно должны соответствовать техническим требованиям приемки, указанным в заказе на поставку.
Горячекатаные мелющие тела и ограничения общих заявлений о продукции
Горячекатаные мелющие шары широко применяются там, где технология производства обеспечивает эффективный выпуск больших объемов с контролируемыми свойствами. Для добычи полезных ископаемых, измельчения золотоносной руды, помола цемента, применения на угольных электростанциях и аналогичных промышленных задач остается актуальным тот же вопрос: соответствуют ли марка и диаметр конкретной среде измельчения?
Например, горячекатаные стальные шары доступны в диапазоне диаметров от 20 mm до 150 mm и могут поставляться в таких марках, как B2, B3, 65Mn, 60Mn, C1090 и вариантах с содержанием хрома. Этот ассортимент может поддерживать различные стадии измельчения, однако названия марок не следует рассматривать как взаимозаменяемые обозначения характеристик. Два продукта, описанные одной и той же группой марок, все же могут различаться по контролю сырья, качеству прокатки, термообработке и дисциплине контроля.
Заявления, такие как твердость поверхности выше 60 HRC или указанные значения ударной вязкости, являются полезной отправной точкой для технического обсуждения. Они становятся значимыми критериями закупки только после того, как рудник подтвердит метод измерения, место отбора образцов, допустимые отклонения и пригодность для предполагаемого диаметра шаров. Это предотвращает ситуацию, когда спецификация опирается на один привлекательный показатель, упуская свойства, определяющие поведение в эксплуатации.
Распространенные ошибки, повышающие риски при использовании мелющих тел
Одна из частых ошибок — считать любой износ проблемой легирования. Если шары изнашиваются быстрее ожидаемого, первопричиной может быть выбор марки, но также чрезмерная скорость мельницы, плохая классификация, неподходящий уровень загрузки, изменение абразивности руды или неправильный размер добавляемых шаров. Замена мелющих тел без пересмотра этих условий может оставить основную проблему нерешенной.
Другая ошибка — оценивать поставку только по внешнему виду. Чистая, круглая поверхность желательна, но она не показывает внутреннюю структуру и не подтверждает стабильную твердость. И наоборот, изменение цвета поверхности вследствие обращения или хранения следует отличать от дефектов материала, влияющих на эксплуатационные характеристики. Стандарты контроля должны определять, что является косметическим дефектом, а что служит основанием для браковки.
Покупатели также иногда указывают широкий диапазон диаметров, не определяя предполагаемую смесь. Это может допускать замены, которые формально соответствуют заказу, но не приносят пользы в эксплуатации. В заказе на поставку следует указывать требуемые размеры, количество по каждому размеру, допустимые отклонения, способ упаковки, маркировку партий и документацию, необходимую при отгрузке.
Надежность поставок также является частью решения по выбору мелющих тел. Рудник не может легко компенсировать задержку поставки шаров, если его запасы падают ниже уровня, необходимого для поддержания запланированной загрузки. Наряду с механическими свойствами следует оценивать срок поставки, доступ к портам, размер отгрузочной партии, прочность упаковки и способность поставщика планировать повторные поставки.
Формируйте спецификацию вокруг измеримых результатов работы мельницы
Надежная спецификация на кованые стальные шары связывает требования к продукции с потребностями процесса. Она определяет условия эксплуатации, состав шаровой загрузки по размерам, марку или одобренные альтернативы, механические и размерные критерии приемки, требования к прослеживаемости и метод оценки текущего расхода. Она также оставляет возможность корректировать программу применения мелющих тел при изменении условий руды или технологического контура.
Такой подход позволяет принять более обоснованное решение, чем выбор самого твердого шара или самой дешевой тонны. Для горнодобывающих предприятий предпочтительными мелющими телами являются те, которые поддерживают стабильную загрузку, выдерживают соответствующую ударную среду, изнашиваются предсказуемо и обеспечивают требуемую крупность измельчения при приемлемой совокупной стоимости.
Получите цены в реальном времени
Заинтересованы? Оставьте свои контактные данные.