
новости
Кованые стальные шары для шаровых мельниц
Кованые стальные шары для шаровых мельниц: что определяет фактическую эффективность измельчения
Кованые стальные шары для шаровых мельниц — это не просто расходные материалы, приобретаемые по диаметру и тоннажу. В контуре переработки минерального сырья они влияют на эффективность разрушения, производительность мельницы, гранулометрический состав, расход мелющих тел, износ футеровки и стабильность последующего разделения. Шар, который выглядит экономичным по цене поставки, может оказаться дорогостоящим, если он преждевременно разрушается, слишком быстро теряет форму или создает неподходящую загрузку мелющих тел внутри мельницы.
Именно поэтому опытные операторы мельниц смотрят дальше номинального значения твердости. Полезный вопрос заключается не в том, «какой шар самый твердый?», а в том, «какие мелющие тела соответствуют этой руде, условиям работы мельницы, целевой тонкости помола и стратегии эксплуатации?» Ответ часто зависит от взаимодействия химического состава стали, качества ковки, термообработки, распределения размеров шаров, условий пульпы и ударной среды внутри мельницы.
Для предприятий, перерабатывающих твердую горную породу, золотосодержащую руду, руды цветных металлов или другое абразивное сырье, кованые мелющие шары остаются широко применяемым вариантом, поскольку они могут сочетать высокую ударную стойкость с контролируемым износом. Их ценность особенно очевидна там, где мелющие тела большого диаметра многократно ударяют по крупному питанию, где разрушение отдельных шаров нарушило бы загрузку или где необходим предсказуемый профиль износа для планирования добавления мелющих тел.
Почему загрузку шаровой мельницы нельзя рассматривать как стандартный товар
Шаровая мельница уменьшает размер частиц за счет удара, истирания и трения. Более крупные шары обладают большей энергией удара и обычно используются для разрушения более крупного питания. Более мелкие шары обеспечивают больше точек контакта и могут быть эффективнее по мере измельчения питания. Однако размер сам по себе не определяет производительность. Если поверхность шаров становится чрезмерно гладкой, шары неравномерно деформируются или загрузка содержит слишком много мелких остатков, мельница может утратить измельчающее действие, предусмотренное исходной конструкцией.
Загрузка мелющих тел также динамична. Каждый час работы изменяет распределение размеров шаров. По этой причине мельницу следует оценивать как систему, а не по одной отдельной характеристике. Измельчаемость руды, крупность питания, скорость мельницы, объемное заполнение, профиль футеровки, плотность пульпы, работа гидроциклонов и целевой размер продукта влияют на выбор подходящей марки и диапазона диаметров кованых стальных шаров.
Распространенная ошибка при закупке — выбирать наивысшую заявленную поверхностную твердость, не задаваясь вопросом о том, что происходит под поверхностью. Шар с очень твердым наружным слоем, но недостаточной вязкостью сердцевины может быть уязвим при высоких ударных нагрузках. И наоборот, очень вязкий шар с недостаточной износостойкостью может сохранять целостность, но расходоваться слишком быстро. Хорошая конструкция мелющих тел направлена на контролируемое соотношение между поверхностной твердостью, глубиной сквозной закалки, ударной прочностью и однородностью микроструктуры.
Что ковка добавляет к качеству мелющих тел
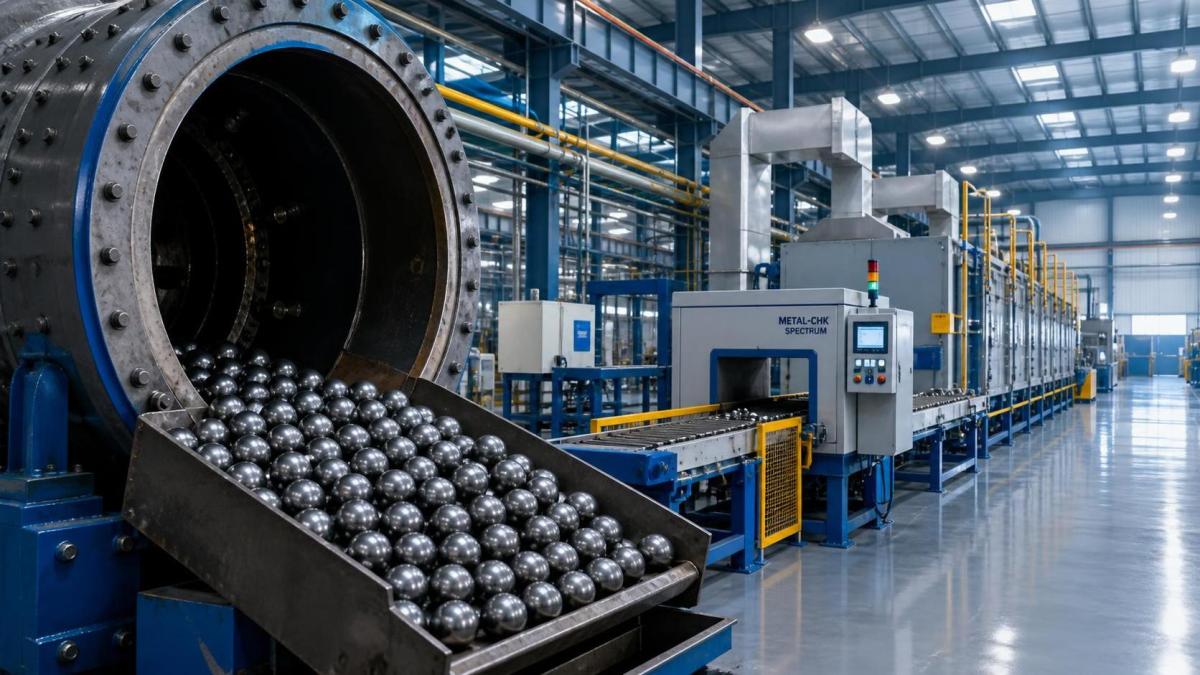
Ковка формирует сталь под давлением, а не опирается на процесс затвердевания при литье. При надлежащем контроле качества исходного материала, нагрева, деформации и термообработки кованые шары могут иметь плотную внутреннюю структуру, подходящую для тяжелых условий измельчения. Это не означает, что каждый кованый шар автоматически превзойдет любую альтернативу. Это означает, что данный производственный метод может обеспечить прочную основу для применений, чувствительных к ударным нагрузкам, при условии соответствия марки материала и термического процесса условиям эксплуатации.
Выбор стали важен уже в начале этой цепочки. Содержание углерода, марганца, хрома, кремния, бора, фосфора и серы влияет на прокаливаемость, характер износа и вязкость. Например, сплав типа B2 может содержать 0.70–0.85% углерода, 0.70–1.00% марганца, 0.4–0.6% хрома, 0.17–0.37% кремния, а содержание фосфора и серы контролируется на уровне не более 0.035%. Такие показатели полезны в качестве справочных данных по материалу, однако они не должны заменять обсуждение требуемого профиля твердости и фактических условий работы мельницы.
Именно на стадии термообработки многие различия становятся заметными в эксплуатации. Закалка и отпуск должны контролироваться во избежание чрезмерно хрупкой структуры, недостаточной закалки или большого разброса твердости между партиями. Поставщик должен быть способен объяснить, как идентифицируется исходный материал, как контролируются параметры процесса и как проверяются готовые шары. Практическая выгода состоит в стабильности: операторам необходимо, чтобы добавляемые мелющие тела предсказуемо вели себя при повторных поставках, а не только хорошо показывали себя в выборочном испытании.
Выбор диаметра и марки для условий измельчения
Выбор диаметра шаров начинается с анализа питания и роли мельницы в контуре. Первичная шаровая мельница, перерабатывающая крупную руду, обычно требует значительной доли крупных шаров для создания энергии удара. На стадии вторичного измельчения может быть предпочтительна другая схема добавления, тогда как операции доизмельчения часто требуют более мелкой и более строго контролируемой загрузки. Простая замена смешанной загрузки шарами одного диаметра лишь потому, что их проще заказать, может снизить эффективность измельчения.
Коммерческие кованые мелющие тела могут поставляться в широком диапазоне, например от Φ20 mm до Φ150 mm. В пределах этого диапазона выбор должен основываться на диаметре мельницы, F80 питания, твердости руды, требуемом размере продукта и существующей загрузке мелющих тел. Большие размеры не всегда лучше для высокопроизводительных мельниц: они могут увеличить ударное воздействие, одновременно уменьшая количество контактов измельчения. Меньшие размеры также не являются изначально более эффективными, особенно если им не хватает энергии для разрушения наиболее крупных частиц, поступающих в мельницу.
Марку сплава следует рассматривать вместе с размером. B2, B2-1, High Carbon B2, B3, B4, B6, B6-1, 40Cr, 42CrMo, 45#, 50MN, 60MN и 65MN — это обозначения, часто встречающиеся в обсуждениях мелющих тел, однако ни одна марка не является универсально правильной. Среда грубого измельчения с высокими ударными нагрузками может требовать иных характеристик вязкости, чем малоударное применение с высокой абразивностью. Ответственный подход заключается в рассмотрении типа руды, стадии измельчения, размеров используемых в настоящее время шаров, характера расхода и любой истории разрушений или аномального износа перед окончательным выбором марки.
Скорость износа — лишь одна часть уравнения затрат
Расход мелющих тел часто измеряется в килограммах на тонну руды, однако этот показатель следует интерпретировать внимательно. Более низкий расход желателен только тогда, когда производительность измельчения остается на целевом уровне. Если шары изнашиваются медленно, но больше не поддерживают распределение размеров, необходимое для разрушения материала, предприятие может столкнуться с более крупным продуктом, изменениями циркулирующей нагрузки или ухудшением условий извлечения на последующих стадиях. Цель состоит не только в минимизации потерь стали, но и в достижении требуемой тонкости помола при разумных совокупных эксплуатационных затратах.
Полезная оценка включает стоимость поставленных мелющих тел, скорость расхода, внеплановое разрушение шаров, влияние на готовность мельницы и трудозатраты на управление добавлением. Следует также учитывать, образуют ли мелющие тела фрагменты, осложняющие грохочение, перекачку или разделение. Когда поставщик предлагает другую марку стали, контролируемое испытание с документированными условиями эксплуатации обычно информативнее заявления, основанного исключительно на лабораторной твердости.
Также существует различие между коваными и литыми мелющими телами, которое не следует размывать. Литые изделия могут подходить для определенных применений, особенно там, где основным требованием является стойкость к абразивному износу и условия эксплуатации поддерживают их использование. Их металлургия и производственный процесс отличаются от кованых стальных шаров, поэтому их следует сравнивать в соответствии с условиями эксплуатации, а не считать взаимозаменяемыми. Для предприятий, рассматривающих альтернативные типы мелющих тел, литые шары представляют собой релевантную точку отсчета для изучения доступных марок, размеров и контекстов применения.
Вопросы, позволяющие выявить более надежного поставщика
Закупка мелющих тел становится менее рискованной, когда обсуждение переходит от общих заявлений к прослеживаемым средствам контроля. Покупателям следует спрашивать, откуда поступает сталь, можно ли отслеживать номера плавок, как проверяется химический состав и какие инспекции проводятся перед отгрузкой. Поставщик, который может предоставить лишь общее заявление о твердости, оставляет важные вопросы без ответа: одинакова ли твердость от поверхности до сердцевины? Каковы допуски на диаметр и овальность шаров? Как контролируются трещины и поверхностные дефекты? Какая информация сопровождает каждую партию?
Производственная мощность также требует контекста. Большая годовая мощность может способствовать непрерывности поставок, но сама по себе не доказывает пригодность продукции. Она становится значимой в сочетании с автоматизированным управлением процессом, лабораторными испытаниями, прослеживаемостью партий и практической способностью стабильно производить требуемый диаметр и марку. Логистика также важна. Мелющие тела имеют большой вес, и задержки с пополнением могут повлиять на план добавления в мельницу. Доступ к портам, дисциплина упаковки, отгрузочная документация и реалистичное информирование о сроках поставки должны быть рассмотрены до заключения долгосрочного соглашения о поставках.
Shandong Jinchi New Material Technology Co., Ltd. работает как высокотехнологичное предприятие, специализирующееся на исследованиях, разработке, производстве и продаже мелющих тел, включая стальные мелющие шары, стержни и цильпебсы, а также оказывает техническую поддержку для горнодобывающих применений. Заявленная производственная мощность компании достигает 150,000 тонн в год, а годовой выпуск превышает 100,000 тонн. Подход компании включает отбор сырья от крупных отечественных металлургических заводов, автоматизированный контроль производства, лабораторную инспекцию от поступления материалов до готовой продукции и прослеживаемость на всем протяжении процесса.
Для покупателей с формальными требованиями к квалификации поставщиков документацию по системам менеджмента и инспекциям следует проверять на соответствие собственным требованиям проекта. Документация, относящаяся к ISO9001, ISO14001, ISO45001 и SGS, может быть актуальна там, где она предусмотрена, однако покупатель должен подтвердить текущую область действия, срок действия, метод испытаний и критерии приемки, а не полагаться только на название сертификата.
Как провести содержательное испытание мелющих тел
Испытание мелющих тел наиболее полезно, когда при его проведении избегают одновременного изменения нескольких переменных. Зафиксируйте добавленное распределение размеров шаров, переработанный тоннаж, характеристики питания при наличии данных, условия работы мельницы, размер продукта и расход мелющих тел. Если в ходе испытания в контуре меняются источник руды, конфигурация футеровки, настройки гидроциклонов или производительность, отметьте эти изменения. Без такого контекста сравнение расхода за один месяц с другим может привести к неверному выводу.
Физический осмотр не менее важен. Извлечение представительных изношенных шаров может показать, изнашиваются ли мелющие тела равномерно, выкрашиваются, растрескиваются, сплющиваются или сохраняют неожиданную форму. Цель состоит не в том, чтобы требовать нулевого износа — износ является неотъемлемой частью измельчения, — а в том, чтобы понять, соответствует ли наблюдаемое состояние предполагаемому поведению мелющих тел и условиям помола.
Перед спецификацией кованых стальных шаров для шаровых мельниц подготовьте краткое техническое задание: тип и размеры мельницы, стадию измельчения, размер питания, целевой размер продукта, характеристики руды, текущие размеры и марку шаров, расчетный расход и любые проблемы с существующей загрузкой. Эта информация дает производителю мелющих тел реальную основу для рекомендации материала, смеси диаметров, документов по контролю качества и условий поставки. Это более надежная отправная точка, чем выбор шара исключительно потому, что его цена за тонну кажется привлекательной.
Получите цены в реальном времени
Заинтересованы? Оставьте свои контактные данные.