
новости
Скорость износа кованых стальных шаров
Контур измельчения может выглядеть стабильным, в то время как затраты на мелющие тела незаметно растут: мощность мельницы остается близкой к целевой, скорость подачи не меняется, однако шары приходится добавлять чаще, а в разгрузке обнаруживается больше изношенных фрагментов, чем ожидалось. В этой ситуации скорость износа кованых стальных шаров — не просто вопрос закупок. Она влияет на состав загрузки, эффективность измельчения, воздействие на футеровку, планирование технического обслуживания и стабильность последующей классификации.
Полезная отправная точка такова: скорость износа следует оценивать какхарактер потребления, специфичный для конкретной мельницы, а не как отдельный показатель твердости или заявление поставщика. Более низкая скорость износа ценна только в том случае, если шары также сохраняют достаточный диаметр, сферичность и ударную прочность для выполнения своей функции разрушения материала. Правильный подход состоит в установлении надежного базового уровня, разграничении нормального абразивного износа и аномального разрушения, а также в подборе материала и распределения размеров шаров к фактическим условиям измельчения.
Что означает скорость износа в работающей мельнице
Кованые стальные шары одновременно теряют массу вследствие нескольких механизмов. Абразивный износ удаляет материал, когда частицы руды и пульпа скользят по поверхности шара. Ударный износ возникает при столкновениях шаров с рудой, футеровкой и другими шарами. Коррозионный износ может ускорять потери при мокром измельчении, когда присутствуют химические факторы воды, растворенный кислород, сульфидные минералы, pH и гальванические эффекты. В некоторых случаях усталость поверхности и трещинообразование приводят к выкрашиванию или разрушению, что вызывает значительно более серьезные потери мелющих тел, чем постепенное истирание.
Предприятия обычно отслеживают расход мелющих тел в килограммах добавленных шаров на тонну переработанной руды. Этот эксплуатационный показатель практичен, но его не следует считать прямым свойством материала. Он включает влияние твердости питания, диаметра мельницы, уровня загрузки, состава размеров шаров, производительности, скорости мельницы, эффективности классификации, состояния футеровки и перерывов в работе. Мельница, перерабатывающая высокоабразивную руду, может иметь более высокий расход по сравнению с другой мельницей, использующей те же мелющие тела, даже если кованые шары работают надлежащим образом.
Поэтому корректная оценка объединяет данные о расходе с физическим осмотром. Одна лишь потеря массы не позволяет определить, изнашиваются ли шары равномерно, преждевременно становятся слишком малыми, сплющиваются, растрескиваются или разрушаются на фрагменты неправильной формы. Каждое из этих состояний указывает на различные причины и требует разных корректирующих действий.
Как отличить нормальный износ от проблемы
Равномерное уменьшение диаметра обычно является ожидаемой картиной. Кованый шар постепенно становится меньше, сохраняя в целом сферическую форму, а его поверхность в процессе эксплуатации может становиться более гладкой. Тогда загрузка мельницы естественным образом переходит от более крупных ударных тел к более мелким мелющим телам. Этим процессом можно управлять с помощью соответствующего графика пополнения.
Аномальный износ часто проявляется видимыми изменениями еще до того, как проблема станет очевидной из ежемесячного отчета о расходе. Следующие наблюдения особенно полезны во время планового осмотра мельницы или при отборе проб разгрузки:
- Большое количество разрушенных фрагментов: может указывать на недостаточную вязкость, чрезмерную интенсивность ударов, дефекты или неподходящий размер шара для данного режима работы.
- Глубокие язвины и шероховатые протравленные поверхности: могут свидетельствовать о коррозионном воздействии или проблеме химического состава пульпы, а не о простом механическом истирании.
- Плоские участки или деформированные формы: могут быть связаны с аномальным скольжением, слабым движением загрузки, локальной концентрацией ударов или неравномерной термообработкой.
- Преждевременно уменьшившиеся шары: могут быть следствием высокой абразивности, слишком мелкого размерного состава для питания или интенсивного контакта шаров между собой при перегруженных условиях.
- Остроугольные фрагменты в разгрузке: следует оперативно исследовать, поскольку они могут изменить характер измельчения и увеличить износ насосов, сит и классификаторов.
Один отдельный разрушенный шар не доказывает проблему качества мелющих тел. Мельницы работают в тяжелых условиях, и единичные отказы возможны. Причиной для беспокойства является повторяющаяся тенденция, внезапное увеличение количества фрагментов или явное изменение после изменения условий работы, источника руды, состава размеров шаров или спецификации мелющих тел.
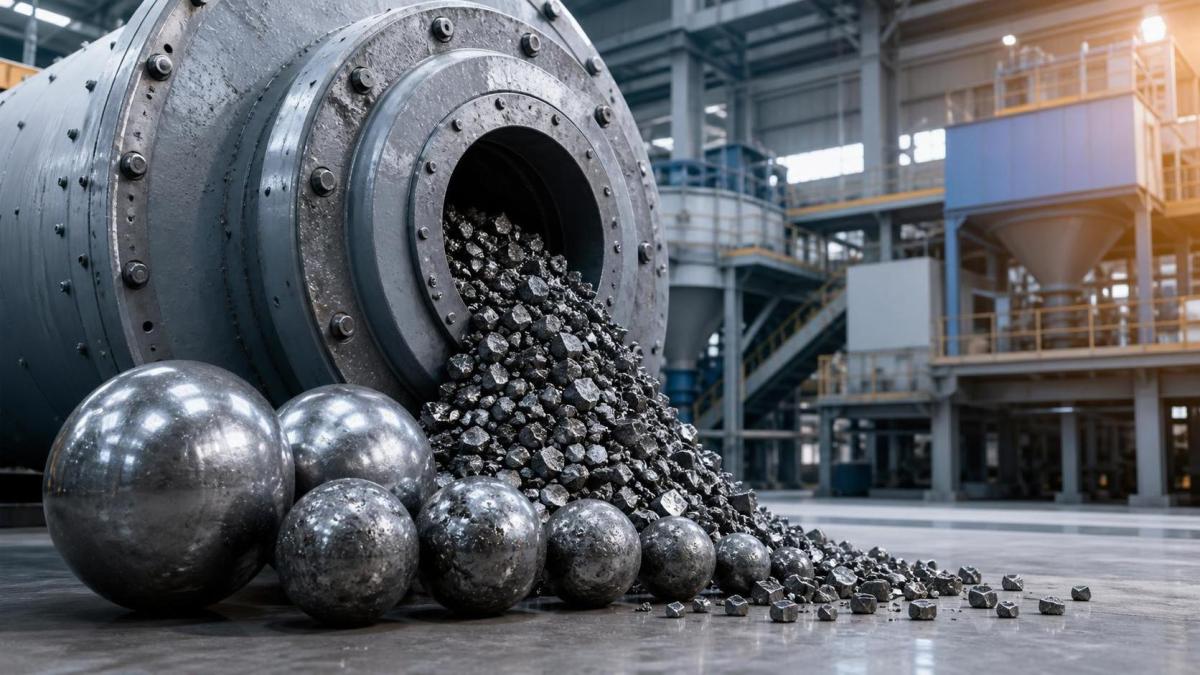
Начните с базового уровня до изменения спецификации мелющих тел
Изменение марки кованых шаров без понимания базового уровня может вызвать путаницу. Другой материал может быть введен одновременно с изменением питания, заменой футеровки или корректировкой производительности, что сделает результат невозможным для интерпретации. Перед испытанием другого шара зафиксируйте достаточно эксплуатационной информации, чтобы отличить поведение материала от изменений в контуре.
Отслеживайте расход на согласованной основе
Каждый раз используйте одинаковый отчетный период и метод расчета. Регистрируйте массу добавленных мелющих тел, переработанные тонны руды, часы работы мельницы и основные остановки. Там, где это практически возможно, разделяйте добавления по диаметру шаров. Внезапный рост общего расхода важен, но изменение характера добавления может быть не менее показательным. Например, частое пополнение крупными шарами может сигнализировать о высоких ударных потерях или неожиданном увеличении крупности питания, тогда как чрезмерное восполнение малых размеров может отражать истирание или изменение эффективности классификации.
Документируйте условия руды и пульпы
Прочность руды, абразивность, минеральный состав, крупность питания и влажность влияют на износ шаров. Мокрое измельчение добавляет дополнительные переменные: плотность пульпы, pH, качество воды, режим реагентов и коррозионно-активные минеральные компоненты. Шар, хорошо работающий в одном рудном теле, может демонстрировать другую картину износа, когда добыча переходит в более твердую или химически более агрессивную зону. Сравнение расхода мелющих тел без учета этих условий может привести к неверному выводу.
Осматривайте загрузку шаров, а не только разгрузку
Пробы разгрузки удобны, но не всегда представляют всю загрузку. Крупные шары могут оставаться в мельнице, тогда как более мелкие изношенные тела и фрагменты легче выходят из нее. При осмотре следует учитывать распределение оставшейся загрузки, видимые разрушения, сферичность шаров, а также состояние лифтеров и футеровки. Изношенная футеровка может изменить траекторию движения мелющих тел, меняя энергию удара и износ, даже если спецификация шаров не изменялась.
Почему одна лишь твердость не прогнозирует скорость износа кованых стальных шаров
Высокая твердость поверхности важна, поскольку она противостоит абразивному резанию и деформации. Однако очень твердая поверхность не всегда является лучшим решением. Мелющие тела также должны выдерживать многократные удары без образования трещин, распространяющихся по всему шару. Необходимый баланс — это твердость в сочетании с прочностью сердцевины и ударной вязкостью.
Этот баланс зависит от химического состава стали, качества заготовки, процесса ковки, контроля нагрева, практики закалки и процесса отпуска. При надлежащем контроле ковка может улучшить внутреннюю структуру шара, а термообработка формирует градиент твердости и вязкость, необходимые для эксплуатации. Недостаточный контроль процесса может привести к получению шара, который первоначально показывает высокую твердость, но подвержен хрупкости, неоднородной микроструктуре или неравномерным характеристикам в пределах поставки.
При сравнении вариантов запрашивайте значимую информацию о производстве и качестве, а не полагайтесь на единичное заявление о твердости. Актуальные вопросы включают:
- Какие марки стали используются для предполагаемого режима измельчения?
- Как проверяется твердость по поверхности шара и в направлении к сердцевине?
- Как подтверждается ударная вязкость мелющих тел большего диаметра?
- Обеспечивается ли прослеживаемость сырья и готовых партий?
- Какой контроль применяется для обеспечения диаметра, сферичности, отсутствия поверхностных дефектов и стабильности термообработки?
Для сложных применений шары диаметром от 100 mm до 150 mm испытывают иные ударные условия, чем мелющие тела 20 mm или 30 mm. Спецификация, подходящая для тонкого измельчения, может не обеспечить такой же срок службы в мельнице первичного или вторичного измельчения, где более крупные частицы питания требуют более высокой энергии удара.
Условия мельницы, из-за которых хорошие мелющие тела могут изнашиваться слишком быстро
Качество мелющих тел заслуживает внимания, однако эксплуатационная проблема может вызывать высокий износ даже при использовании качественно изготовленных кованых шаров. Первой областью для проверки является распределение размеров шаров. Загрузка, в которой преобладают шары недостаточного размера, может неэффективно разрушать крупную руду. Операторы могут компенсировать это увеличением времени пребывания или изменением производительности, в то время как мелкие шары продолжают быстро истираться. И наоборот, слишком большое количество крупных шаров может увеличить интенсивность ударов, не обеспечивая площади поверхности, необходимой для более тонкого измельчения.
Объем шаровой загрузки также имеет значение. Чрезмерно низкая загрузка может снизить амортизацию и привести к более жестким ударам шаров о футеровку. Чрезмерно высокая загрузка может ограничить эффективное движение и увеличить трение шаров друг о друга. Ни одно из этих состояний нельзя диагностировать только по показателям расхода; звук мельницы, потребляемую мощность, производительность, крупность помола и внутренний осмотр следует оценивать совместно.
Скорость мельницы и профиль футеровки влияют на траекторию движения мелющих тел. При недостаточном подъеме шары могут скользить и изнашиваться за счет истирания вместо создания продуктивного удара. При чрезмерно агрессивных траекториях удары могут стать сильными и повысить риск растрескивания или повреждения футеровки. По мере износа футеровки одна и та же скорость вращения может создавать другое движение загрузки. Поэтому анализ скорости износа должен включать возраст футеровки и состояние ее профиля.
В мокрых контурах коррозию могут недооценивать, поскольку она не всегда проявляется как выраженное разрушение. Признаками могут служить шероховатость поверхности, язвины, темные пятна и неожиданно быстрое уменьшение диаметра. Любую предлагаемую корректировку химического состава следует рассматривать вместе с металлургическими требованиями к флотации, выщелачиванию, сгущению или последующей обработке воды. Решение проблемы коррозии мелющих тел изменением pH без учета остальной части предприятия может создать более серьезную технологическую проблему.
Выбор кованых шаров для конкретной задачи, а не по каталогу
Выбор начинается с функции шара в загрузке. Крупное питание обычно требует мелющих тел достаточно большого размера для передачи энергии удара. По мере уменьшения частиц более мелкие шары обеспечивают больше точек контакта и площади поверхности. Большинству мельниц требуется контролируемая смесь, а не один диаметр по всей загрузке. Стратегия пополнения должна сохранять это распределение, а не просто добавлять размер, который имеется в наличии.
Выбор материала должен соответствовать руде и ударной среде. Марки углеродистой и марганцовистой стали обычно рассматриваются там, где необходимо сбалансировать твердость, вязкость и стоимость. Легирующие добавки могут улучшить прокаливаемость или износостойкость для более тяжелых условий эксплуатации, но правильная марка зависит от диаметра шара и фактических условий разрушения в мельнице. Нецелесообразно выбирать марку только потому, что на бумаге она тверже.
Для широкого спектра задач переработки минералов,горячекатаные стальные шары доступны в диаметрах от 20 mm до 150 mm и могут быть изготовлены из таких материалов, как B2, B3, 60Mn, 65Mn, 40Cr, 42CrMo и аналогичных марок. Данные о продукте следует рассматривать как отправную точку для подбора мелющих тел к контуру. Например, заявленная поверхностная твердость выше 60 HRC и ударная вязкость не менее 12 могут быть значимыми показателями, однако их ценность зависит от стабильного контроля процесса и соответствия условиям измельчения.
Перед размещением крупного заказа четко определите условия испытания. По возможности поддерживайте постоянство сравниваемых размеров шаров и практики добавления. Не оценивайте характеристики во время необычной кампании по руде, существенной замены футеровки или периода нестабильной производительности. Периодически осматривайте извлеченные шары, регистрируйте количество фрагментов и сравнивайте расход с переработанными тоннами в сопоставимых условиях. Испытание должно оценивать как эффективность измельчения, так и потерю массы; низкий расход мелющих тел не является преимуществом, если контур теряет производительность или производит более крупный продукт.
Практические действия при неожиданном росте расхода
Когда скорость износа кованых стальных шаров повышается, начните с подтверждения измерений. Проверьте складские записи, точность весов, журналы добавления и не были ли шары добавлены во время остановки, но отнесены к неверному отчетному периоду. Затем сравните затронутый период с нормальным периодом по переработанным тоннам руды, часам работы, крупности питания, потребляемой мощности, добавлению воды, pH и состоянию футеровки.
- Соберите репрезентативные изношенные шары и фрагменты из разгрузки и, если это безопасно и практически осуществимо, осмотрите оставшуюся загрузку во время простоя.
- Разделите наблюдения на постепенное истирание, язвенную коррозию, сплющивание, поверхностное растрескивание и полное разрушение. Не объединяйте все потери под термином «износ».
- Проанализируйте недавние изменения процесса: источник руды, крупность продукта дробилки, работу гидроциклонов, скорость мельницы, объем загрузки, состояние футеровки и химический состав пульпы.
- Сравните фактическое распределение размеров шаров с предусмотренной конструкцией загрузки. Проверьте, не исчезают ли крупные ударные тела слишком быстро и не накапливаются ли мелкие мелющие тела.
- Проверьте прослеживаемость партий и записи контроля качества мелющих тел, поставленных в затронутый период, особенно если тенденция ограничивается конкретной поставкой.
Такой порядок помогает предотвратить дорогостоящую, но непродуктивную реакцию, например переход на более твердый шар, когда истинная проблема заключается в коррозионной пульпе или изношенном профиле футеровки. Он также дает техническим специалистам и поставщикам мелющих тел общую фактологическую основу для обсуждения проблемы.
Когда более низкий показатель расхода может вводить в заблуждение
Шар с очень медленным износом не всегда снижает общую стоимость измельчения. Если он слишком долго остается крупным, это может исказить требуемое распределение размеров. Если ему не хватает состояния поверхности или вязкости, необходимых для данной руды, он может снизить эффективность разрушения, даже демонстрируя низкую видимую потерю массы. Аналогично, более твердый шар может передавать меньше полезной энергии, если его диаметр неправильно выбран для питания.
Более точным показателем эффективности является взаимосвязь между расходом мелющих тел, производительностью мельницы, крупностью продукта, энергетическими характеристиками и стабильностью загрузки. Долговечный кованый шар должен изнашиваться предсказуемо, противостоять преждевременному разрушению и поддерживать процесс измельчения в течение своего срока службы. Совместная оценка этих факторов обеспечивает более надежную основу для контроля скорости износа кованых стальных шаров, чем сравнение одного значения твердости или краткосрочной записи о добавлении.
Получите цены в реальном времени
Заинтересованы? Оставьте свои контактные данные.